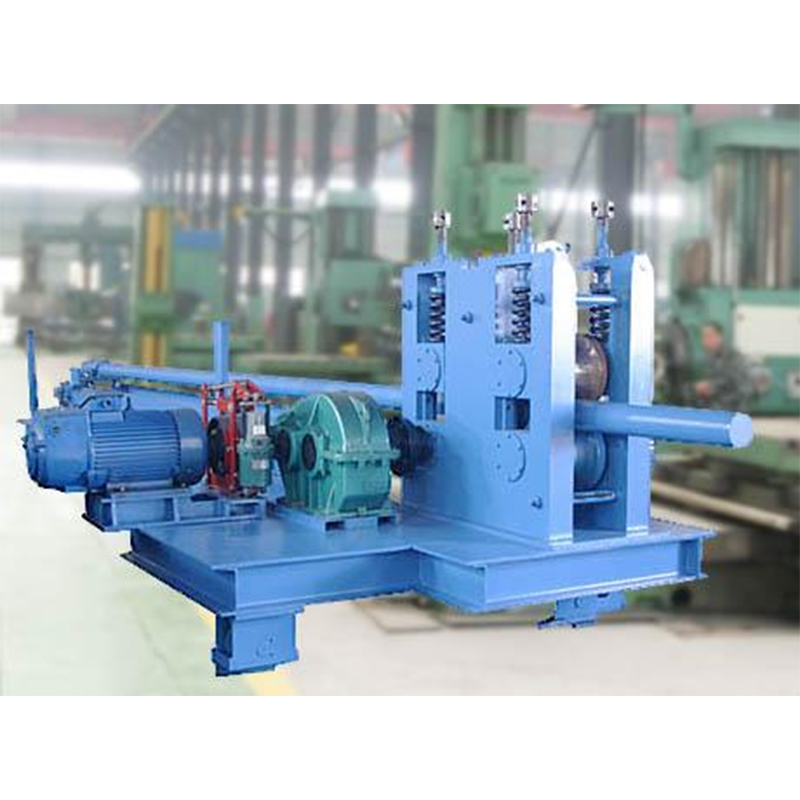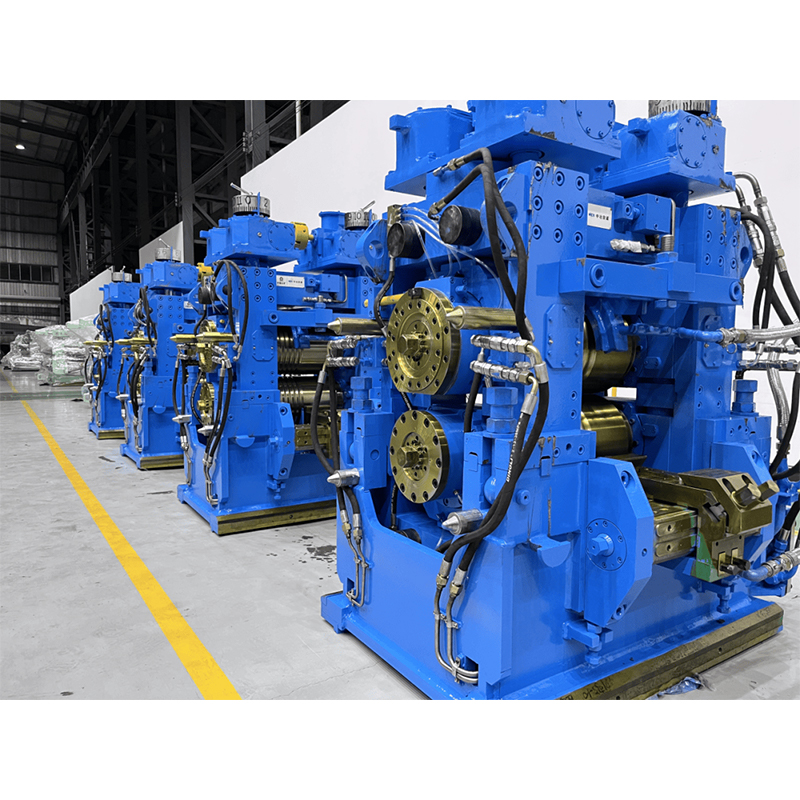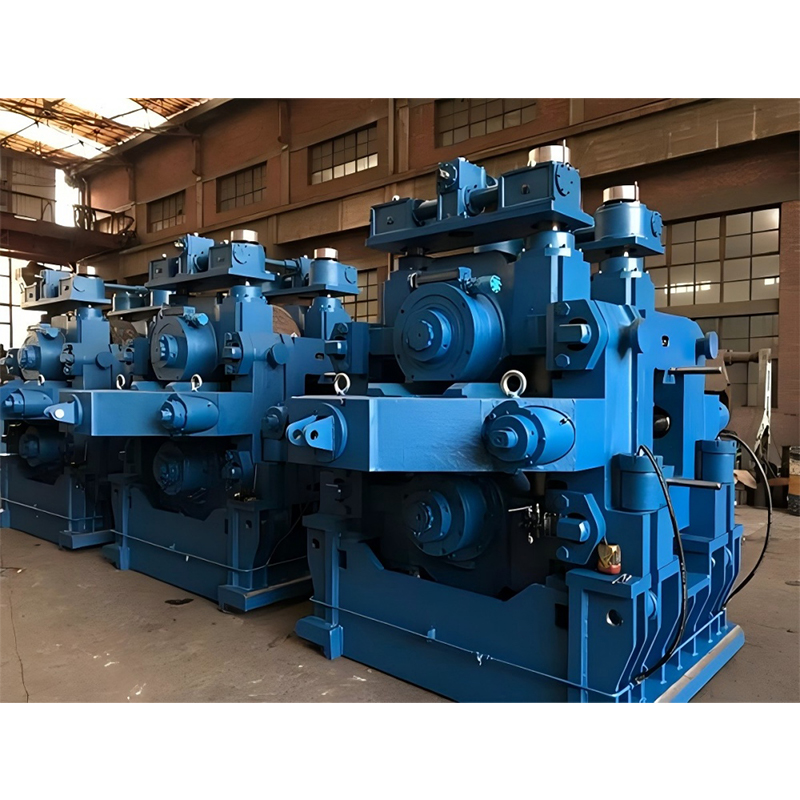


Юбка холодильника прокатного стана: цена и заводы
2026-08-24
Многие ищут в сети юбку холодильника прокатного стана, пытаясь понять реальную стоимость замены или ремонта этого узла для действующих линий 2025–2026 годов, но натыкаются на устаревшие справочники времен СССР. Давайте будем честны: если вы попали на эту страницу, значит, ваш агрегат либо уже остановлен из-за критического износа уплотнений, либо вы планируете модернизацию и пытаетесь заранее просчитать смету, которая в нынешних условиях может варьироваться от нескольких сотен тысяч до миллионов рублей в зависимости от типа стали и сложности профиля.
Проблема не в том, что деталь исчезла. Проблема в том, что рынок разделился на две неравные части: те, кто предлагает «восстановленные» советские запчасти с сомнительной геометрией, и те, кто пытается продать китайские аналоги под видом премиум-решений, игнорируя специфику наших зим и реальных нагрузок в цехах Урала или Сибири. Я видел проекты, где экономия на этой самой юбке приводила к простою линии стоимостью в десятки раз выше цены самой детали. Это не преувеличение.
Почему стандартные решения перестали работать в 2026 году
Технологии проката изменились. Скорости линий выросли, требования к чистоте поверхности металла ужесточились, а старые конструкции холодильников (охлаждающих систем) просто не справляются с тепловыми потоками современных станов. Юбка здесь — это не просто кусок металла. Это критический элемент системы ламинарного охлаждения, который формирует поток воды или эмульсии непосредственно на валки.
Если поток срывается, если образуются зоны турбулентности из-за деформации юбки, вы получаете брак. Перегрев валков, неравномерное охлаждение полосы, риск аварийной остановки. В 2025 году мы зафиксировали рост запросов на замену этих элементов на 40% по сравнению с предыдущим периодом. Почему? Потому что ресурс старых линий исчерпан, а новые импортные комплектующие стали либо недоступны, либо их цена стала запретительной из-за логистических плеч и курсовых колебаний.
Существует миф, что можно взять любую листовую сталь, выгнуть её по шаблону и поставить вместо оригинальной юбки. Забудьте. В современных скоростных станах важны микрометры. Зазор между юбкой и валком должен быть выдержан с ювелирной точностью. Малейшее отклонение ведет к тому, что охлаждающая жидкость разбрызгивается, попадая на подшипниковые узлы или, что хуже, вызывая термический шок валка.
Я часто слышу от главных механиков: «Да зачем нам оригинал, сделаем сами в цехе». Ответ прост: вы можете сделать форму, но сможете ли вы обеспечить необходимую теплопроводность и стойкость к кавитационной эрозии? Обычная конструкционная сталь в условиях постоянного контакта с агрессивной эмульсией и высокими скоростями потока начинает разрушаться быстрее, чем вы успеете провести плановое ТО.
Критические параметры, которые игнорируют поставщики
Когда вы запрашиваете коммерческое предложение на юбку холодильника прокатного стана, обратите внимание не на цену за килограмм, а на следующие спецификации, которые часто скрыты в мелком шрифте или вообще отсутствуют:
- Материал исполнения: Для станов горячей прокатки требуются специальные жаропрочные сплавы, способные выдерживать циклические нагрузки. Для холодной прокатки критична коррозионная стойкость.
- Точность гиба: Допуски должны соответствовать классу точности не ниже IT8-IT9 для современных линий. Старые ГОСТы здесь уже не работают.
- Система крепления: Универсальные решения часто оказываются «колхозом». Оригинальные системы быстросъемных креплений экономят часы простоя при замене.
- Гидродинамический профиль: Внутренняя поверхность юбки должна иметь определенную шероховатость для формирования правильного ламинарного потока.
Игнорирование любого из этих пунктов превращает покупку в лотерею. И шансы выиграть в ней стремятся к нулю.
Рынок России: где брать и сколько платить в 2026 году
Ситуация с поставками кардинально изменилась за последний год. Если раньше доминировали европейские бренды (SMS Group, Primetals), то теперь ландшафт совершенно иной. Российские заводы вынуждены искать баланс между качеством и доступностью. Давайте разберем реальные варианты, с которыми вы столкнетесь при закупке.
Первый вариант — это крупные металлургические холдинги, имеющие собственные ремонтно-механические заводы (РМЗ). Они производят юбки для внутренних нужд и иногда продают излишки на сторону. Плюсы: понимание специфики оборудования, соблюдение ГОСТ (пусть и адаптированных). Минусы: долгие сроки изготовления, бюрократия, часто устаревшее оборудование для гибки сложных профилей.
Второй вариант — специализированные инжиниринговые компании, работающие по импортозамещению. Эти ребята берут чертежи, часто оцифровывают их с изношенных образцов, и изготавливают партию. Здесь цены могут быть выше, но вы получаете сервис, гарантию и, что важно, адаптацию под текущие реалии. Например, усиление критических зон или изменение материала на более доступный аналог без потери свойств.
Однако стоит рассмотреть и третий путь — сотрудничество с современными азиатскими производителями, которые отошли от стереотипа «дешево и сердито». Ярким примером такой трансформации является компания ООО «Фуцзянь Цяньфэн Машиностроение». Это не просто торговый дом, а полноценное инжиниринговое предприятие из Китая (провинция Фуцзянь), основанное в 2019 году и обладающее собственным производственным кластером площадью более 10 500 м². В отличие от типичных посредников, «Цяньфэн» реализует полный цикл EPC: от проектирования и изготовления до монтажа и сервиса.
Почему такой партнер может быть интересен в 2026 году? Во-первых, у компании есть собственный парк высокоточного оборудования, включая горизонтальные обрабатывающие центры Haas, портальные фрезерные станки и мощные листогибочные прессы, способные работать с листом толщиной до 50 мм. Это критически важно для производства юбок холодильников, где геометрия гиба определяет гидродинамику потока. Во-вторых, предприятие сертифицировано по ISO 9001 и имеет статус национального высокотехнологичного предприятия с 25 патентами в области металлургии. Их опыт поставки комплексных решений для прокатных линий (включая станы для проволоки и сортопроката) позволяет им понимать контекст эксплуатации лучше, чем узкопрофильные цеха. Для российских заказчиков, ищущих альтернативу европейскому оборудованию без потери в качестве, такие игроки становятся ключевым звеном в цепочке поставок.
Четвертый путь — параллельный импорт через третьи страны. Тут нужно быть предельно осторожным. Безымянные китайские производители предлагают очень низкую цену, но качество металла часто не соответствует заявленному. Были случаи, когда юбки начинало «вести» уже через месяц эксплуатации из-за внутренних напряжений в металле, снятых неправильно проведенной термообработкой.
Ценовая вилка и факторы формирования стоимости
Назвать точную цифру в вакууме невозможно. Цена юбки холодильника прокатного стана зависит от десятков факторов, включая уровень автоматизации производства поставщика. Однако, чтобы вы могли ориентироваться в бюджете, приведу усредненные данные по рынку на начало 2026 года для типовых решений.
| Тип стана / Применение | Материал | Ориентировочная стоимость (руб.) | Срок изготовления | Основные риски |
|---|---|---|---|---|
| Стан горячей прокатки (ЧШП) | Жаропрочная сталь (типа 15Х5М и аналоги) | 450 000 – 850 000 | 45–60 дней | Деформация при высоких температурах, трещины |
| Стан холодной прокатки (5-клетевой) | Нержавеющая сталь (AISI 304/316 или аналоги) | 280 000 – 520 000 | 30–45 дней | Коррозия, нарушение геометрии потока |
| Линии травления | Кислотостойкие сплавы | 350 000 – 600 000 | 40–50 дней | Быстрый износ из-за агрессивной среды |
| Мелкосортные станы | Конструкционная сталь с покрытием | 120 000 – 250 000 | 20–30 дней | Низкая стойкость к абразивному износу |
Обратите внимание: цены указаны за единицу изделия без учета НДС и доставки. Логистика негабаритных грузов сейчас стоит дорого и занимает время. Если вам обещают изготовить сложную юбку из жаропрочной стали за 10 дней по цене ниже нижней границы рынка — бегите. Это либо мошенничество, либо вам привезут изделие, которое развалится при первой же тепловой нагрузке. Исключение могут составлять крупные заводы с избыточными мощностями, но даже они редко нарушают технологические регламенты термообработки ради скорости.
Также стоит учитывать стоимость демонтажа и монтажа. Часто заказчики забывают заложить в бюджет работу высококвалифицированных слесарей-сборщиков, которые умеют работать с прецизионными зазорами. Ошибка при установке сведет на нет все преимущества даже самой дорогой юбки.
Технические нюансы: что скрывают в спецификациях
Давайте копнем глубже. Что на самом деле происходит внутри системы охлаждения, где установлена эта самая юбка? Большинство операторов видят только внешнюю часть. Но эффективность работы всего холодильника зависит от того, как жидкость выходит из сопел и взаимодействует с поверхностью юбки.
Юбка выполняет функцию коллектора и направляющего аппарата. Она должна равномерно распределить поток по всей длине валка. Если конструкция юбки не учитывает гидравлическое сопротивление на разных участках, то по краям валка охлаждение будет интенсивнее, чем в центре, или наоборот. Это приводит к возникновению «бочкообразности» или «седловидности» валка, что напрямую влияет на профиль прокатываемой полосы.
В 2025 году появилась тенденция к использованию композитных материалов или специальных полимерных вставок внутри металлических юбок для снижения веса и улучшения теплоизоляции. Звучит заманчиво, но я бы рекомендовал подождать с внедрением таких новинок на основных технологических линиях. Надежность проверенной стали пока выше, чем инновационных экспериментов, особенно в условиях нестабильного снабжения запчастями.
Еще один важный момент — система очистки. Юбки постоянно забиваются окалиной, масляными отложениями и продуктами износа. Конструкция должна предусматривать легкий доступ для чистки или иметь систему самоочистки. Если вам приходится разбирать половину агрегата, чтобы прочистить каналы юбки, значит, проект flawed (имеет дефект).
Проблема совместимости и обратная инженерия
Часто бывает так, что оригинальный завод-изготовитель стана уже не существует или прекратил поддержку оборудования 80-90-х годов выпуска. Чертежи утеряны, остались только изношенные образцы. В этом случае единственный путь — обратная инженерия (reverse engineering).
Процесс этот небыстрый и недешевый. Сначала производится 3D-сканирование старой детали. Но тут есть подвох: сканировать нужно не то, что есть сейчас (с учетом износа и деформаций), а восстанавливать исходную геометрию математически. Хорошие инженеры знают, как компенсировать усадку металла и деформации от температур. Плохие — просто копируют кривую деталь, и вы получаете новую юбку, которая сразу работает неправильно.
Требуйте от поставщика отчет о проведенных расчетах прочности и гидродинамическом моделировании. Если поставщик говорит: «Мы делаем точно как было», спросите: «А как было правильно?». Разница между «как было» и «как надо» может стоить вам качества продукции. Именно здесь преимущество получают компании вроде «Фуцзянь Цяньфэн», которые используют собственное КБ для математического восстановления геометрии, а не просто механического копирования.
Практический гид: как выбрать поставщика и не потерять деньги
Выбор партнера для изготовления такой ответственной детали, как юбка холодильника прокатного стана, должен быть тщательным. Не ведитесь на красивые презентации и обещания «золотых гор». Смотрите на факты.
Во-первых, запросите референс-лист. Пусть покажут фото установленных изделий на действующих производствах, желательно похожих на ваше. Позвоните этим заказчикам. Узнайте, сколько реально отходила деталь, были ли рекламации, как реагировал поставщик на проблемы.
Во-вторых, посетите производство или запросите видео-тур. Да, это требует времени, но оно того стоит. Посмотрите, есть ли у них собственное оборудование для гибки толстолистового металла, станки ЧПУ для обработки кромок, печи для термообработки. Если они всё отдают на субподряд — риски возрастают многократно. Контроль качества на каждом этапе теряется. Наличие собственного парка станков, как у упомянутых ранее серьезных игроков, гарантирует контроль над каждым миллиметром детали.
В-третьих, обратите внимание на отдел ОТК (Отдел технического контроля). Как они проверяют геометрию? Используют ли лазерные трекеры или ограничиваются рулеткой и шаблоном? Для современных станов рулетка — это насмешка.
Чек-лист при приемке изделия
Когда деталь привезли к вам на завод, не спешите подписывать акт приемки. Проведите собственный аудит:
- Визуальный осмотр: Отсутствие трещин, раковин, непроваров (если есть сварка). Качество зачистки швов должно быть идеальным, чтобы не создавать турбулентность.
- Геометрия: Проверка радиусов гиба, плоскостности полок, соосности отверстий крепления. Используйте поверенный инструмент.
- Маркировка: Соответствие марки стали заявленной в паспорте. Можно заказать спектральный анализ прямо на месте, это быстро и недорого.
- Комплектность: Наличие всех уплотнений, крепежа, инструкций по монтажу.
Если хотя бы один пункт вызывает сомнения — останавливайте приемку. Лучше потратить неделю на выяснение отношений сейчас, чем месяц на устранение последствий аварии потом.
Будущее систем охлаждения: тренды и прогнозы
Что ждет нас в ближайшие годы? Очевидно, что тенденция к удорожанию металла и усложнению логистики сохранится. Поэтому акцент сместится на ремонтопригодность и модульность. Вместо замены всей юбки целиком будут развиваться технологии восстановления рабочих поверхностей и замены отдельных сегментов.
Также ожидается рост интереса к «умным» системам мониторинга. Датчики вибрации и температуры, встроенные непосредственно в конструкцию холодильника или рядом с юбкой, позволят предсказывать выход из строя элемента до того, как случится катастрофа. Предиктивная аналитика станет нормой даже для старых фондов оборудования.
Но пока, в реальности 2026 года, мы вынуждены опираться на проверенные решения. И здесь ключевым фактором успеха остается человеческий фактор. Квалификация инженеров, которые проектируют замену, и мастеров, которые её устанавливают, важнее любых маркетинговых лозунгов.
Не забывайте, что юбка холодильника прокатного стана — это расходный материал с высоким потенциалом влияния на процесс. Экономить на ней глупо, но и переплачивать за бренд без понимания сути тоже нерационально. Ищите золотую середину, требуйте доказательств качества и всегда держите в уме специфику вашего конкретного производства. Холодильник должен холодить, а юбка — направлять. Всё остальное — лирика.
Заключительные мысли о безопасности и эффективности
В заключение хочу затронуть тему безопасности. Неправильно установленная или дефектная юбка может стать источником повышенной опасности. Вылетающие фрагменты, разрыв трубопроводов под высоким давлением, выбросы горячей эмульсии — всё это реальные риски. Соблюдение регламентов монтажа и регулярный контроль состояния узла — это не бюрократия, это вопрос сохранения жизней и здоровья ваших сотрудников.
Рынок сейчас находится в стадии трансформации. Появляются новые игроки, в том числе из Азии, которые готовы предлагать качественные инженерные решения, конкурирующие с мировыми лидерами за счет собственных R&D центров и современного оборудования. Но фильтровать предложения придется вам самим. Будьте внимательны, задавайте неудобные вопросы и не бойтесь сомневаться в компетенции подрядчика. В конечном итоге, ответственность за работу стана лежит на вас, а не на продавце металла.
Надеюсь, этот материал поможет вам принять взвешенное решение и избежать типичных ошибок при закупке и эксплуатации данного узла. Помните: дьявол кроется в деталях, а в прокате эти детали стоят очень дорого.