

Сортопрокатное оборудование: топ-5 трендов 2026 – Цена
2026-09-25
- Тренд №1: Гибридная автоматизация и суверенный софт
- Тренд №2: Энергоэффективность как вопрос выживания, а не экологии
- Тренд №3: Модульность и быстрая смена инструмента
- Тренд №4: Китайская экспансия и проблема сервиса
- Тренд №5: Интеграция с системами контроля качества в реальном времени
- Скрытые угрозы и анти-тренды
- Ценообразование и коммерческие факторы 2026
- Итоговое резюме: Что делать?
Если вы планируете модернизацию стана в 2026 году, то вопрос не в том, купить ли новое сортопрокатное оборудование, а в том, как не потерять бизнес на этапе пусконаладки. Рынок изменился. Западные бренды ушли, китайские аналоги требуют доработки, а отечественные заводы загружены заказами на два года вперед. Цена ошибки сейчас — это не просто простой линии, это потеря контрактов, которые не ждут.
Я провел последние три месяца, объезжая площадки от Череповца до Челябинска, и общался с главными инженерами, которые реально запускают новые линии. Не маркетологами, а теми, кто ночью чинит гидравлику. Картина получается неоднозначная. То, что нам продают как «прорывные технологии 2026 года», на деле часто является компиляцией старых решений с новым интерфейсом. Но есть и настоящие жемчужины.
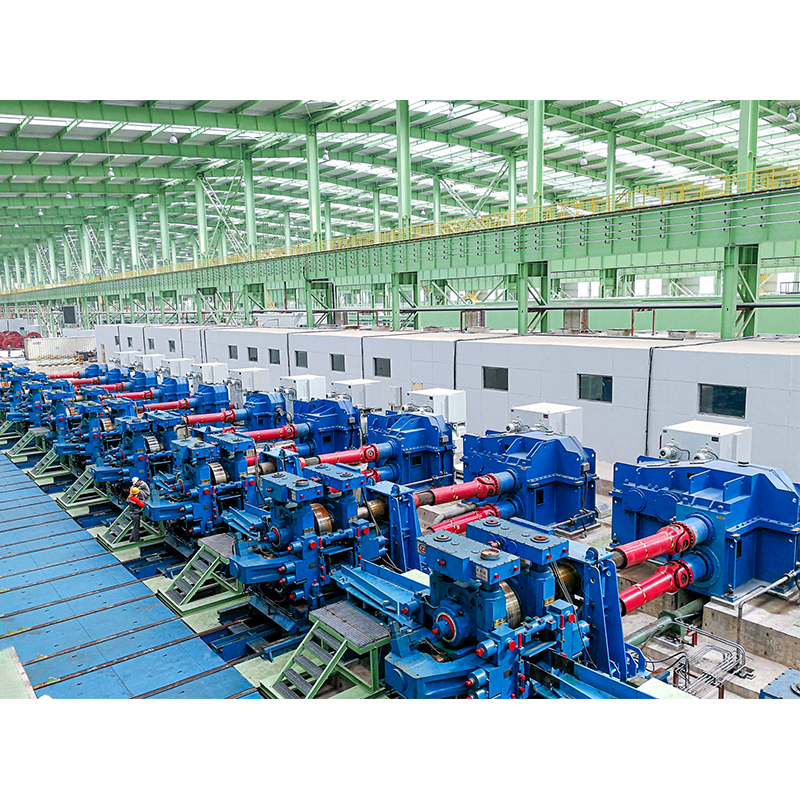
В этой статье я разберу пять ключевых трендов, которые определяют стоимость и эффективность сортопрокатного оборудования в текущих реалиях. Без воды. Только факты, цены и скрытые проблемы, о которых вам не скажут менеджеры по продажам.
Тренд №1: Гибридная автоматизация и суверенный софт
Забудьте про Siemens и Allen-Bradley в их классическом понимании. В 2026 году главный тренд — это не просто «цифровизация», а выживание системы управления в условиях санкционных ограничений на обновление ПО и поставку контроллеров.
Производители оборудования массово переходят на гибридные схемы. Сердце линии — российские ПЛК (программируемые логические контроллеры) или адаптированные китайские решения с открытым исходным кодом, но обвязка датчиков и исполнительных механизмов остается международной. Почему? Потому что надежность.
Что это значит для вас?
Вы получаете систему, которая теоретически независима от западных обновлений. Но на практике вы сталкиваетесь с проблемой интеграции. Российское ПО часто «сырое». Интерфейсы оператора (HMI) могут быть неудобными, а алгоритмы калибровки валков — требовать ручной доводки неделями.
Цена такого решения варьируется. Если вы берете полностью локализованную линию с отечественной АСУ ТП, экономия на оборудовании может составить до 20-25% по сравнению с европейскими аналогами прошлого поколения. Однако, закладывайте еще 15% бюджета на услуги интеграторов, которые будут «допиливать» софт под ваши конкретные профили арматуры или круга.
Меня удивило, насколько сильно вырос спрос на кастомизацию. Заводы больше не хотят покупать «коробочные» решения. Им нужно, чтобы система сама подстраивалась под изменение температуры заготовки. И вот тут начинаются проблемы. Алгоритмы предиктивной настройки в российских системах пока работают хуже, чем заявлено. Они скорее предупреждают об аварии, чем предотвращают брак.
Риски гибридной архитектуры
- Проблема совместимости: Датчики одного производителя могут некорректно передавать данные в контроллер другого. Требуется тщательная проверка протоколов обмена.
- Дефицит кадров: Найти инженера, который понимает и в металлургии, и в программировании современных ПЛК, крайне сложно. Зарплаты таких специалистов выросли вдвое за последний год.
- Кибербезопасность: Переход на отечественное ПО не делает вас автоматически защищенным. Многие российские ОС и СУБД имеют уязвимости, которые закрываются медленнее, чем у мировых гигантов.
Тренд №2: Энергоэффективность как вопрос выживания, а не экологии
Раньше мы говорили об энергосбережении, чтобы получить «зеленый сертификат». В 2026 году мы говорим об этом, потому что тарифы на электроэнергию для промышленных потребителей в РФ растут опережающими темпами. Для сортопрокатного цеха, где основные потребители — мощные электродвигатели прокатных клетей и печи нагрева, это критично.
Новое оборудование обязано иметь рекуперативные приводы. Это не опция, это стандарт. При торможении двигателя энергия не сбрасывается в тепло на резисторах, а возвращается в сеть. Современные частотные преобразователи позволяют экономить до 30% электроэнергии на отдельных переделах.
Но есть нюанс, о котором молчат проспекты. Рекуперация работает эффективно только при стабильном ритме прокатки. Если у вас возникают простои, сбои подачи заготовки или неравномерная загрузка стана, КПД системы падает. Более того, качественная рекуперация требует дорогих конденсаторных установок и фильтров гармоник, чтобы не «загрязнять» собственную сеть предприятия.
Ценовой ориентир: Линия с полноценной системой рекуперации и умным энергоменеджментом будет стоить на 10-15% дороже базовой комплектации. Окупаемость в текущих тарифах составляет около 18-24 месяцев. Если вы планируете работать в одну смену или с низкой загрузкой, эта инвестиция может не окупиться никогда.
Я видел случаи, когда заводам приходилось отключать рекуперацию из-за нестабильности сети самого предприятия. Оборудование просто уходило в ошибку. Поэтому, прежде чем гнаться за модным трендом, проведите аудит вашей внутренней распределительной сети.
Тренд №3: Модульность и быстрая смена инструмента
Рынок диктует мелкосерийность. Заказчики хотят не просто арматуру А500С, они хотят сложные профили, спецстали, нестандартные сечения. Старые станы, где замена валковой клетки занимала 4-6 часов, становятся экономически невыгодными.
Тренд 2026 года — быстросменные кассеты и модульные узлы. Производители оборудования (как российские, так и китайские партнеры) внедряют системы гидравлического зажима и автоматической центровки. Время смены профиля сокращается до 40-60 минут.
Это меняет экономику производства. Вы можете брать мелкие, маржинальные заказы, не боясь долгих простоев. Но здесь кроется главная ловушка.
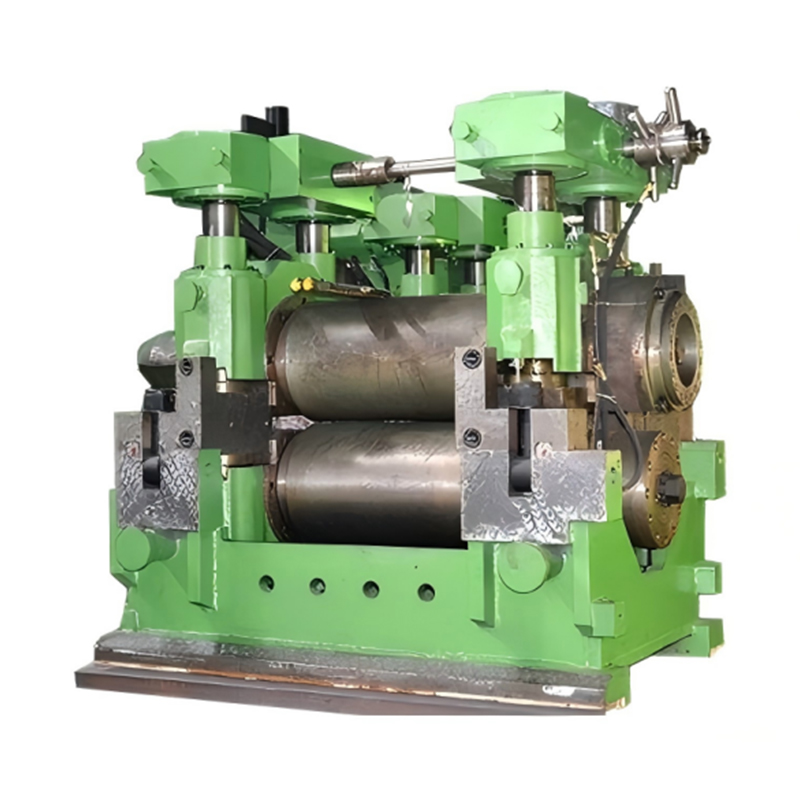
Точность изготовления модулей. Если кассета изготовлена с погрешностью даже в 0.1 мм, после быстрой установки вы получите волну или скручивание профиля. Требование к качеству механической обработки оснастки возрастает многократно. Дешевое сортопрокатное оборудование с функцией «быстрой смены» часто оказывается профанацией: менять быстро можно, но потом полдня уходит на регулировку.
| Параметр | Традиционная смена клетки | Модульная быстрая смена (2026) |
|---|---|---|
| Время простоя | 4-8 часов | 40-90 минут |
| Требуемая квалификация персонала | Высокая (слесари-наладчики) | Средняя (операторы + один настройщик) |
| Стоимость оснастки | Низкая (отдельные валки) | Высокая (готовые кассеты в сборе) |
| Риск брака после смены | Высокий (долгая настройка) | Средний (зависит от точности базы) |
Обратите внимание на столбец «Стоимость оснастки». Вам придется закупать не просто валки, а целые сменные блоки. Это замораживает серьезные средства в складских запасах. Перед покупкой такого стана просчитайте, хватит ли у вас оборотных средств на парк сменных кассет под весь ассортимент.
Тренд №4: Китайская экспансия и проблема сервиса
Давайте будем честны: 80% нового тяжелого оборудования, поставляемого в Россию в 2025-2026 годах, имеет китайские корни. Даже если на шильдике написано российское название завода, начинка — из Поднебесной. Это не плохо и не хорошо. Это реальность.
Качество китайского сортопрокатного оборудования выросло катастрофически быстро. То, что они делали десять лет назад, было металлоломом. Сегодня они делают копии европейских станов, которые работают. Но есть одно «но».
Сервис и запчасти.
Европейцы учили нас работать: приезжал инженер, обучал, оставлял мануалы, обеспечивал поставку расходников. Китайские поставщики часто работают по принципу «продал и забыл». Или присылают видеоинструкцию на ломаном английском. Запчасти могут идти морем три месяца. А если стан встал? Простой стоит миллионы.
Поэтому главный тренд не в самом оборудовании, а в наличии локального сервисного хаба. Покупайте оборудование только у тех поставщиков, у которых есть склад запчастей в России. Не верьте обещаниям «отправим из Шанхая за 3 дня авиагрузом». Таможня и логистика съедят эти три дня за неделю.
Я рекомендую требовать в договоре пункт о наличии страхового запаса критических узлов (редукторы, двигатели, гидронасосы) на складе продавца в РФ. Если они отказываются — бегите. Это значит, что они сами не уверены в надежности своих поставок.
Цена китайского оборудования ниже европейского на 30-40%. Но если вычесть затраты на ожидание запчастей и возможные простои, разница сокращается до 10-15%. Стоит ли оно того? Да, если у вас есть свой сильный отдел главного механика, способный ремонтировать и адаптировать технику самостоятельно.
Тренд №5: Интеграция с системами контроля качества в реальном времени
Лабораторный контроль «после прокатки» умирает. В 2026 году стандартом становится inline-контроль. Лазерные сканеры геометрии, ультразвуковые дефектоскопы и термосканеры, установленные непосредственно на выходе из чистовой клети.
Это позволяет отбраковывать негодный продукт сразу, не давая ему наматываться в бухту или укладываться в пачку. Экономия на последующей перевалке и утилизации брака огромна.
Однако, большинство российских производителей арматуры игнорируют этот тренд из-за сложности интеграции. Системы контроля генерируют терабайты данных. Их нужно где-то хранить и, главное, как-то анализировать. Просто поставить камеру недостаточно. Нужна нейросеть, которая отличает трещину от царапины или окалин.
Здесь мы видим расслоение рынка. Крупные игроки (Северсталь, НЛМК, Мечел) внедряют полноценные AI-системы контроля. Средний и малый бизнес покупает простые лазерные измерители профиля, которые показывают только габариты.
Для среднего бизнеса я рекомендую начинать с малого. Установите качественные лазерные измерители диаметра и овальности. Подключите их к системе автоматики стана с обратной связью. Если диаметр уходит в плюс — автоматика чуть разводит валки. Это уже уровень 2026 года для эффективного предприятия. Полноценный дефектоскопический комплекс — это следующий шаг, когда окупится первый.
Скрытые угрозы и анти-тренды
А теперь то, о чем не пишут в пресс-релизах. Я вижу опасную тенденцию: чрезмерное усложнение оборудования при снижении общей надежности механической части.
Производители пытаются компенсировать недостатки механики (люфты, вибрации) электроникой. «Зачем делать жесткую станину, если мы программно компенсируем биение?» — такой подход приводит к тому, что стан работает идеально первые полгода, пока механика новая. А потом начинаются пляски с бубном. Электроника не может бесконечно компенсировать изношенные подшипники или деформированные валы.
Совет эксперта: При выборе оборудования смотрите не на количество экранов у оператора, а на массу станины, марку стали валков и качество редукторов. Механика первична. Цифра вторична.
Еще одна проблема — зависимость от импортных комплектующих в «российском» оборудовании. Подшипники SKF/Schaeffler, гидравлика Bosch Rexroth/Parker. Их стало меньше, они дороже, сроки поставки непредсказуемы. Узнайте заранее, на каких компонентах собран стан. Есть ли альтернативы? Можно ли поставить китайский подшипник HRB или ZWZ без потери ресурса? Часто — да, но нужно менять схему смазки и условия эксплуатации.
Ценообразование и коммерческие факторы 2026
Сколько стоит хорошее сортопрокатное оборудование сегодня? Цены очень размыты, но давайте обозначим коридоры для типовой линии прокатки арматуры производительностью 20-30 тонн в час.
- Бюджетный сегмент (Китай/Локализация): 150 – 250 млн рублей. Минимум автоматики, ручная настройка, базовая механика. Подходит для старта с низким бюджетом и наличием сильной ремонтной базы.
- Средний сегмент (РФ с импортными компонентами): 300 – 450 млн рублей. Хорошая автоматизация, быстросменные кассеты, наличие сервиса в РФ. Оптимальный выбор для действующего бизнеса.
- Премиум сегмент (Технологические лидеры): от 500 млн рублей и выше. Полная интеграция с ERP, предиктивная аналитика, высочайшая точность. Для крупных холдингов.
Важно учитывать не только CAPEX (капитальные затраты), но и OPEX (операционные). Дешевый стан может съедать больше электроэнергии, требовать чаще замены валков и давать больше брака. Считайте стоимость тонны готового продукта, а не стоимость станка.
Также обратите внимание на условия лизинга. В 2026 году государственные программы поддержки обновления промышленного оборудования продолжают действовать, но требования к заемщикам ужесточились. Наличие подтвержденного портфеля заказов стало обязательным условием для получения льготного финансирования.
Итоговое резюме: Что делать?
Рынок сортопрокатного оборудования в 2026 году — это рынок компромиссов. Идеального решения нет. Есть решение, подходящее именно под вашу ситуацию.
Если вы только входите в бизнес — смотрите на простые, надежные китайские линии, но сразу инвестируйте в склад запчастей и обучение своих механиков. Не гонитесь за «умными» функциями.
Если вы модернизируетесь — выбирайте российских производителей, которые предлагают гибридную автоматизацию и модульную смену инструмента. Требуйте гарантий наличия сервиса. Проверяйте механическую составляющую, не отвлекаясь на блеск сенсорных панелей.
И главное: не верьте маркетингу. Просите контакты действующих клиентов поставщика. Позвоните им. Спросите, сколько раз стан стоял в прошлом месяце и почему. Этот один звонок сэкономит вам миллионы рублей и нервы.
Технологии меняются, но физика процесса прокатки остается прежней. Качество металла определяется качеством подготовки валков и стабильностью процесса, а не названием бренда на корпусе шкафа управления. Помните об этом, принимая решение о покупке.