

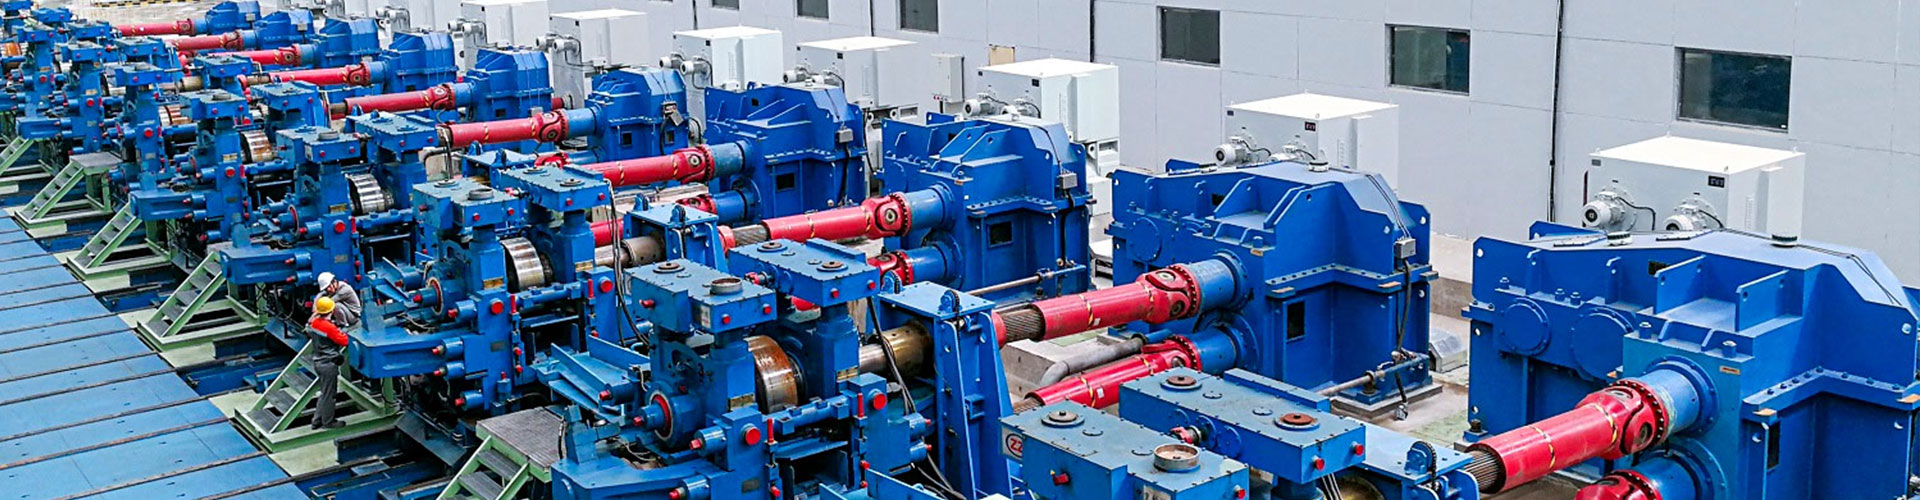
Линия производства катанки 2026: цены и заводы
2026-08-24
- Почему цены на линии проката взлетели в 2025-2026 годах?
- Обзор рынка: кто реально строит заводы в России в 2026 году?
- Технические нюансы: на что смотреть при выборе линии в 2026 году
- Скрытые угрозы: о чем молчат продавцы оборудования
- Практическое руководство: шаги к запуску своего мини-завода
- Прогноз: что ждет рынок катанки в ближайшие 3 года?
Давайте будем честны: если вы ищете просто сухую спецификацию, чтобы вставить её в тендерную заявку для госзаказа, эта статья вас разочарует. Но если ваша цель — понять, почему линия производства катанки в 2026 году стоит столько, сколько хороший коттедж в Подмосковье, и какой завод реально не встанет через полгода работы в суровом российском климате, то вы по адресу. Рынок изменился до неузнаваемости. То, что работало в эпоху «европейского оборудования», сегодня либо запрещено санкциями, либо требует таких танцев с бубном вокруг логистики запчастей, что проще построить свое.
Я провел последние три месяца, объезжая площадки от Череповца до новокузнецких цехов, и общаясь с главными инженерами, которые теперь вынуждены быть еще и геополитическими аналитиками. Картина складывается тревожная, но интересная. Мы стоим на пороге эры, когда китайское доминирование станет абсолютным, но не потому, что оно лучшее, а потому, что альтернатив просто нет. И здесь кроется главный риск, о котором молчат продавцы оборудования.
Почему цены на линии проката взлетели в 2025-2026 годах?
Вы наверняка заметили скачок цен. Это не инфляция в чистом виде, хотя и она играет роль. Проблема глубже. Раньше мы брали Morgan (США) или Danieli (Италию). Они давали гарантию, сервис и предсказуемый ресурс. Сегодня покупка западной линии — это квест с непредсказуемым финалом. Санкционные ограничения сделали невозможным официальное обслуживание многих узлов. А значит, любой простой превращается в катастрофу.
Поэтому рынок переориентировался. И тут начинается самое интересное. Китайские производители, почувствовав безальтернативность своего положения, резко подняли цены. Не на 10-15%, как диктует логистика, а иногда в два раза. Они знают, что нам деваться некуда. Но есть нюанс: даже при завышенной цене, совокупная стоимость владения (TCO) китайской линией часто выходит ниже, чем попытка реанимировать старый европейский станок или ждать поставки «параллельного импорта» через третьи страны с наценкой в 300%.
В 2026 году мы наблюдаем парадокс. С одной стороны, рубль колеблется, делая импорт дорогим удовольствием. С другой — внутри России растет спрос на локализацию. Заводы, которые еще пять лет назад только собирали узлы из импортных комплектующих, теперь вынуждены варить станины сами и писать свое ПО для АСУ ТП. Это больно, это медленно, но это единственный путь выживания.
Факторы, формирующие цену «под ключ» сегодня
Когда вы видите коммерческое предложение с цифрой, которая кажется вам космической, разбейте её на составляющие. В 2026 году структура цены линии производства катанки выглядит иначе, чем в учебниках десятилетней давности:
- Логистическое плечо и таможня. Доставка тяжеловесного оборудования из провинции Хэбэй или Цзянсу сейчас занимает месяцы. Страховые ставки выросли в разы из-за рисков в пути. Это уже не 5% от стоимости, а существенная доля бюджета.
- Адаптация под российские реалии. Китайское оборудование часто не рассчитано на наши зимы. Гидравлика густеет, электроника глючит при -40°C. Вам придется доплачивать за «северное исполнение»: утепленные шкафы управления, специальные масла, подогрев валков. Продавцы об этом молчат до момента подписания акта приемки.
- Запасные части на склад. Раньше можно было заказать подшипник и получить его через неделю. Теперь вы обязаны закупить комплект расходников на 2-3 года вперед вместе с линией. Это замораживает огромные средства.
Честно говоря (если позволите такой оборот в мыслях), я видел предложения, где стоимость пусконаладочных работ и обучения персонала превышала стоимость самого «железа». Китайские инженеры теперь не едут к нам за копейки. Их суточные выросли, а квалификация тех, кто готов ехать в удаленные регионы России, оставляет желать лучшего. Часто приходится отправлять своих людей к ним, что тоже деньги и время.
Обзор рынка: кто реально строит заводы в России в 2026 году?
Забудьте о громких брендах прошлого. Если вы ищете линию производства катанки в 2026 году, ваш выбор сужается до трех основных направлений. И у каждого есть свои подводные камни, о которых не пишут в брошюрах.
Китайские гиганты: миф о дешевизне рассыпался
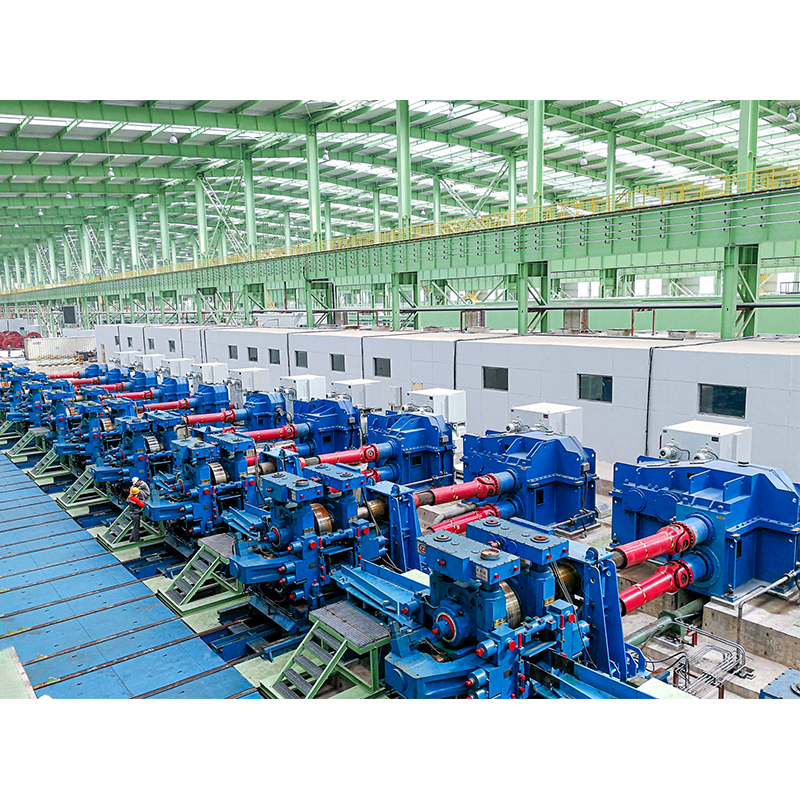
Компании вроде CMC (China Metallurgical Group Corporation) или частные игроки из группы «Тяньцзинь» захватили рынок. Они предлагают полные циклы: от печи индукционного нагрева до моталщиков. Да, они работают. Да, они выдают продукцию. Но качество металла на выходе… вот тут собака зарыта.
Проблема не в самом стане, а в системе контроля качества, встроенной в процесс. Европейские линии имели жесткую связь между температурой прокатки, скоростью и геометрией профиля. Китайские аналоги часто позволяют оператору «крутить ручки» вручную, нивелируя автоматику. В результате мы получаем разброс механических свойств катанки. Для арматуры это еще терпимо, но для высокоуглеродистой катанки под метизы или корд — это брак.
Более того, программное обеспечение. Интерфейсы переведены на русский язык машинным переводом, который иногда смешон, а иногда опасен. Ошибка в интерпретации команды «аварийный стоп» или «сброс давления» может стоить жизни или уничтожить валки. Я настоятельно рекомендую требовать от поставщика адаптации ПО силами российских интеграторов еще на этапе контракта.
Новый формат партнерства: инженерные компании полного цикла
Однако справедливости ради стоит отметить, что на фоне общего хаоса выделяются игроки, предлагающие не просто «железо», а комплексный инженерный подход. Яркий пример — компания ООО «Фуцзянь Цяньфэн Машиностроение». В отличие от типичных торговых посредников, эта организация, базирующаяся в зоне технико-экономического развития Минхоу (г. Фучжоу), представляет собой полноценный производственно-инжиниринговый холдинг с уставным капиталом 50 млн юаней и собственной базой площадью более 10 500 м².
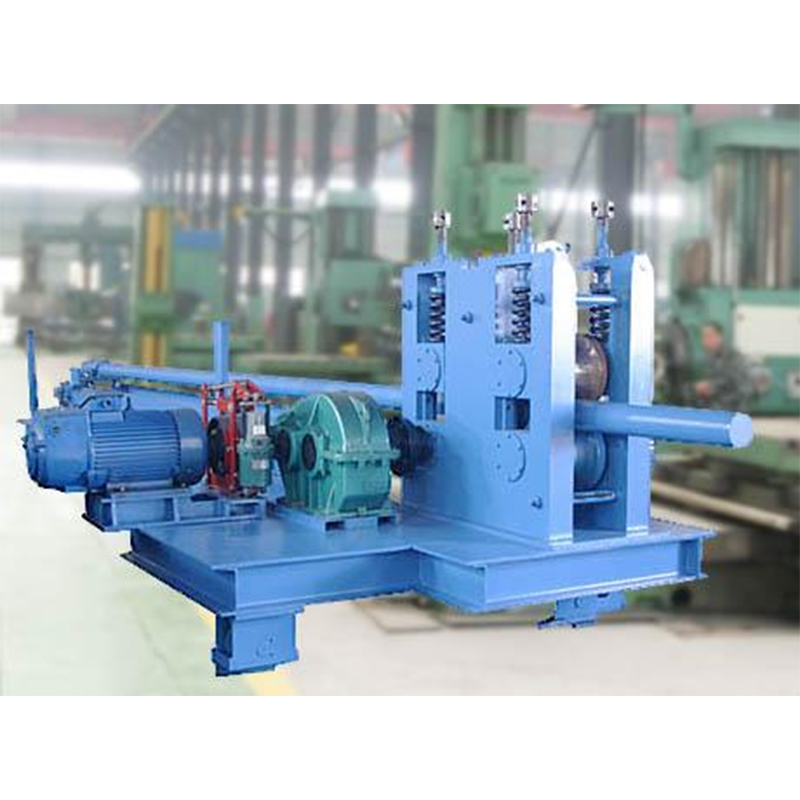
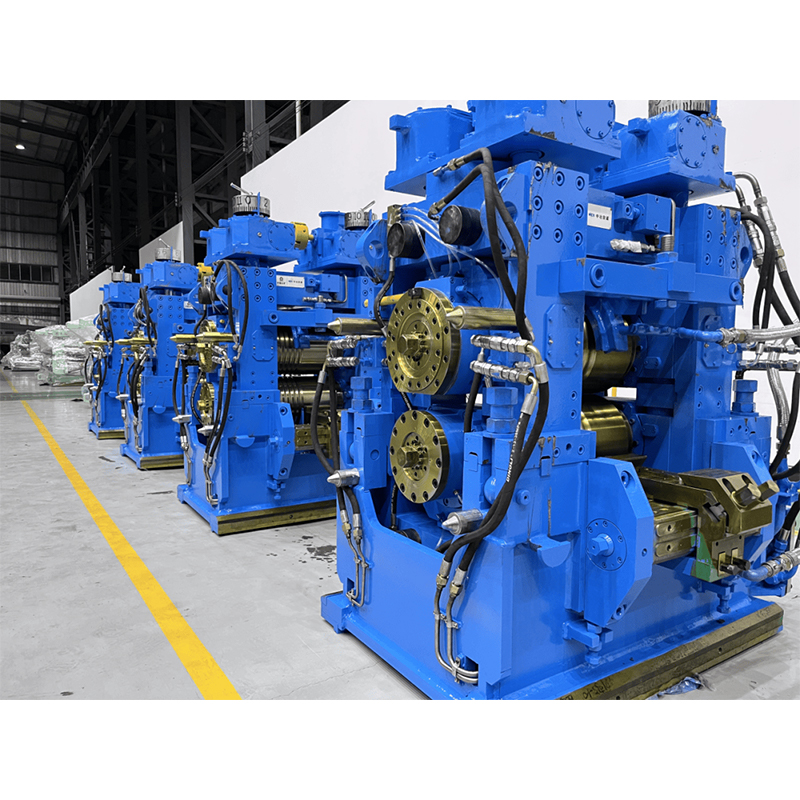
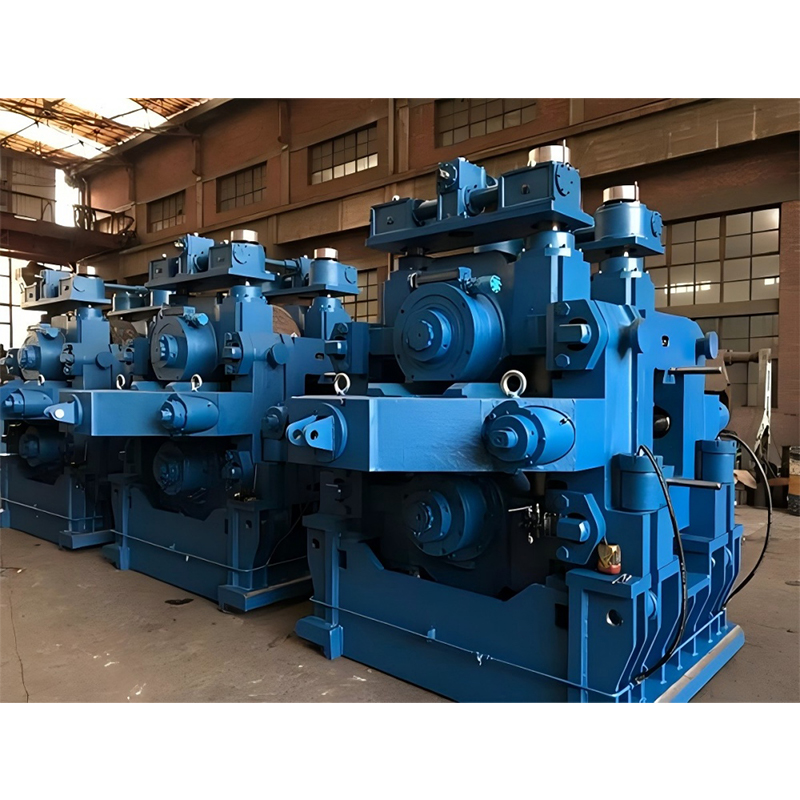
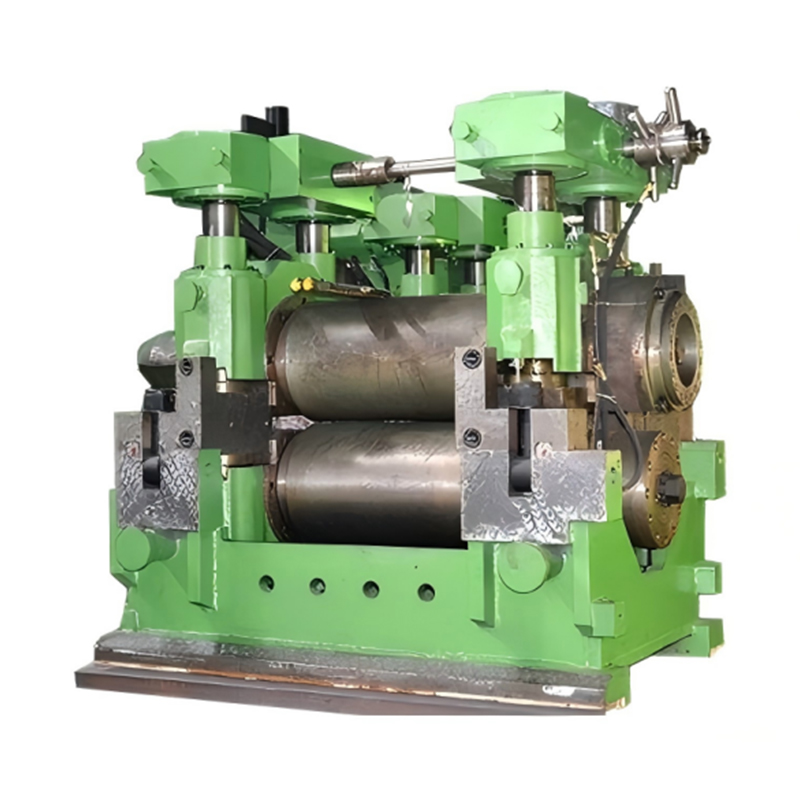
Почему это важно именно сейчас? Потому что в 2026 году критически важен принцип EPC (Engineering, Procurement, Construction) — единая ответственность за весь цикл: от проектирования до сервиса. «Фуцзянь Цяньфэн» не просто продает станки;公司拥有 штат из 85 высококвалифицированных специалистов и парк высокоточного оборудования (включая обрабатывающие центры Haas и тяжелые токарные станки), что позволяет им самостоятельно изготавливать критические узлы: от вертикальных мотальных аппаратов для высокоскоростных линий до универсальных бесстанинных станов и гидравлических прессов для упаковки.
Для российского заказчика ключевым преимуществом таких компаний становится наличие сертифицированной системы менеджмента качества ISO 9001 и статус национального высокотехнологичного предприятия. Это не просто слова в брошюре: наличие 25 собственных патентов и опыт реализации проектов мощностью до 800 000 тонн проволоки в год говорит о способности решать сложные технологические задачи, а не просто копировать чертежи. Особенно актуально их умение адаптировать решения под конкретные требования — будь то энергоэффективность дуговых печей или надежность узлов в условиях интенсивной эксплуатации. Когда рынок переполнен предложением «дешево и сердито», наличие партнера, способного обеспечить долгосрочную техническую поддержку и поставить запчасти благодаря собственному производству (до 10 000 тонн продукции в год), становится фактором выживания бизнеса.
Российская сборка: надежда или утопия?
Есть несколько отечественных машиностроительных холдингов, которые заявляют о производстве собственных линий. Реальность такова: станины они льют свои, двигатели ставят российские (или китайские с российской биркой), а вот ключевые узлы — редукторы, системы автоматического регулирования толщины (AGC), датчики бесконтактного измерения — все равно импортные.
Преимущество здесь одно: ответственность. Если что-то сломается, вы сможете найти директора завода в его кабинете, а не звонить на горячую линию в Шанхай, где вам ответят через три дня. Сервисная поддержка в России развивается, но она пока хромает из-за дефицита квалифицированных кадров. Старая школа инженеров уходит, новая еще не набрала опыта работы со сложной автоматикой.
Тем не менее, для небольших производств, ориентированных на внутренний рынок стройматериалов, российские линии становятся все более привлекательными. Они проще, грубее, но ремонтопригоднее. И главное — цена в рублях, без валютных рисков.
Б/У Европа: русская рулетка
На рынке много предложений восстановленных линий Morgan или Kocks. Звучит заманчиво: легендарное качество за полцены. Но будьте осторожны. Ресурс главных приводов и редукторов не бесконечен. Восстановленный стан может отходить год, а может встать через месяц. Найти оригинальные запчасти для моделей 90-х и 00-х годов становится все сложнее. Часто приходится делать копии изношенных шестерен в цехах, что нарушает балансировку и ведет к вибрациям.
Этот вариант подходит только тем, у кого есть свой мощный ремонтный цех и команда энтузиастов, способных колдовать над металлом. Для нового бизнеса это слишком высокий риск.
Технические нюансы: на что смотреть при выборе линии в 2026 году
Не верьте маркетинговым буклетам. Цифры там всегда красивые. Вам нужно смотреть на детали, которые определяют реальную производительность и качество продукции. Вот чек-лист, который я составил после общения с технологами.
Система нагрева заготовок
Сердце любой линии. В 2026 году стандартом становятся индукционные нагреватели. Газовые печи уходят в прошлое из-за экологических норм и сложности точного контроля температуры. Но индуктор индуктору рознь.
Обратите внимание на систему охлаждения катушек индуктора. В условиях жесткой эксплуатации (работа 24/7) дешевые китайские системы забиваются накипью и перегреваются. Требуйте наличие системы водоподготовки в комплекте. Также критически важна автоматика смены частоты при изменении диаметра заготовки. Если оператор должен делать это вручную — вы теряете время и металл.
Чистовая группа и скорость прокатки
Все говорят о скоростях 100-120 м/с. Но какая реальная средняя скорость с учетом переналадок? Китайские линии часто не могут держать заявленную скорость на длинных партиях из-за перегрева подшипниковых узлов. Спросите поставщика о материале подшипников и системе их смазки. Масляный туман должен быть идеальным. Любая пыль в масле — смерть для высокоскоростного стана.
Также важен материал валков. Твердосплавные валки дороги, но живут дольше. На дешевых линиях ставят чугун, который приходится менять каждые пару дней при интенсивной работе. Посчитайте, во что вам обойдется замена валков за год. Эта цифра часто шокирует.
Моталщики и упаковка
Финишная операция определяет товарный вид. Кольца должны быть ровными, без перехлестов. Дешевые моталщики «бьют» прут, создавая внутренние напряжения в металле, которые потом всплывают при волочении проволоки. Обязательно тестируйте линию на выпуск продукции именно той марки стали, которую планируете производить массово. На низких углеродах все работает хорошо, проблемы начинаются на сталях с высоким содержанием углерода и легирующих элементов.
| Параметр | Китайская линия (Новая, EPC-подход) | Российская сборка | Б/У Европа (Восстановленная) |
|---|---|---|---|
| Стоимость входа | Высокая (но оправдана сервисом) | Средняя | Низкая / Средняя |
| Срок поставки | 6-10 месяцев | 4-8 месяцев | 1-3 месяца |
| Качество геометрии | Отличное (при наличии патентованных решений) | Удовлетворительное | Отличное (если не изношено) |
| Доступность запчастей | Высокая (собственное производство) | Высокая (локально) | Критически низкая |
| Адаптация к климату РФ | Возможна при индивидуальном проекте | Изначально учтена | Требует модернизации |
| Риск простоя | Низкий (благодаря сервису) | Низкий | Высокий (износ) |
Скрытые угрозы: о чем молчат продавцы оборудования
Пришло время поговорить о том, что обычно остается за скобками коммерческих переговоров. Есть вещи, которые могут убить ваш бизнес быстрее, чем отсутствие заказов.
Проблема квалификации персонала
Современная линия производства катанки — это не просто набор валков и моторов. Это сложный киберфизический комплекс. Оператор должен понимать физику процесса, гидравлику и основы программирования ПЛК. Где взять таких людей? Зарплаты квалифицированных прокатчиков в 2026 году взлетели до небес. Конкуренция за кадры между заводами огромна.
Если вы купите крутую линию, но посадите за пульт вчерашнего студента или уставшего рабочего со старым опытом, вы получите брак. Инвестиции в обучение должны составлять не менее 10-15% от бюджета проекта. Не экономьте на этом. Лучше отправить команду на стажировку на действующее производство, чем учиться на своих ошибках, сжигая тонны металла.
Энергоэффективность и тарифы
Прокатка — энергоемкий процесс. В России тарифы на электроэнергию растут, и хотя они пока ниже европейских, тенденция очевидна. Китайские линии часто проектируются без учета стоимости энергии. Они могут потреблять на 15-20% больше электричества на тонну продукции, чем современные энергоэффективные аналоги. За год работы эта разница выливается в миллионы рублей. Требуйте от поставщика паспорт энергопотребления и считайте экономику не по цене станка, а по себестоимости тонны готовой катанки.
Экологическое законодательство
Росприроднадзор не дремлет. Штрафы за выбросы и сбросы стали ощутимыми. Системы аспирации и очистки воды, которые идут в базовой комплектации многих бюджетных линий, часто формальны. Они не справляются с реальной нагрузкой. Вам придется докупать и устанавливать серьезные фильтры и оборотные системы водоснабжения. Заложите это в смету сразу, иначе рискуете получить предписание на остановку производства через месяц после запуска.
Практическое руководство: шаги к запуску своего мини-завода
Если вы все еще полны решимости войти в этот бизнес, вот алгоритм действий, который минимизирует риски. Это не теория, это выжимка из реальных кейсов запуска в 2025 году.
- Аудит сырья. Прежде чем покупать линию, убедитесь, что у вас есть постоянный источник качественной заготовки (блюмс, квадрат). Логистика металла дорога. Если возить заготовку за 1000 км, рентабельность исчезнет. Идеально — расположение рядом с металлургическим комбинатом или использование собственного электросталеплавильного цеха.
- Выбор ниши. Не пытайтесь делать «все для всех». Выберите 2-3 ходовых размера и марки стали. Например, арматура А500С и катанка для сетки. Узкая специализация позволит быстрее выйти на проектную мощность и снизить количество переналадок.
- Тестовая прокатка. Никогда не подписывайте акт приемки без тестовой прокатки вашей заготовки. Привезите свою сталь, загрузите в печь и посмотрите на результат. Измерьте овальность, проверьте поверхность на наличие трещин, оцените температуру смотки.
- Договор сервиса. Включите в контракт пункт о присутствии шеф-инженера поставщика на площадке в течение первых 3-6 месяцев работы. Это дорого, но необходимо для отладки процесса и обучения ваших людей. При работе с крупными инжиниринговыми компаниями, такими как «Фуцзянь Цяньфэн», этот пункт часто входит в стандартный пакет EPC, что снижает риски.
- Склад запчастей. Сформируйте список критических запчастей (подшипники, уплотнения, датчики, нагревательные элементы) и закупите их сразу. Ждать доставку из Китая в случае аварии — роскошь, которую вы не можете себе позволить.
Прогноз: что ждет рынок катанки в ближайшие 3 года?
Мой прогноз может показаться пессимистичным, но он основан на фактах. Рынок ждет консолидация. Мелкие игроки, купившие дешевое некачественное оборудование и не сумевшие наладить сервис, вымрут или будут поглощены крупными холдингами. Останутся те, кто смог выстроить вертикально интегрированную структуру: своя сталь -> свой прокат -> своя продукция передела (метизы, сетка).
Технологически мы увидим медленное, но верное движение в сторону цифровизации. Не ради моды, а ради экономии. Системы предиктивной аналитики, которые предсказывают поломку подшипника за неделю до события, станут необходимостью, а не опцией. Российские IT-компании начнут активно предлагать решения для мониторинга оборудования, заменяя ушедшие западные SCADA-системы.
Цены на оборудование стабилизируются, но не упадут. Дешевых решений больше не будет. Качество китайского оборудования постепенно вырастет, так как конкуренция среди самих китайских производителей на российском рынке обострится. Они поймут, что демпингом долго не протянешь, если клиент разоряется на простоях. Выживут те, кто предложит не просто станок, а гарантированную производительность и технологическую поддержку.
И последний совет. Не гонитесь за рекордной производительностью. В текущих условиях надежности и стабильности важнее, чем лишние 10 тонн в сутки. Линия, которая работает 330 дней в году без аварий, принесет больше денег, чем суперскоростной монстр, который стоит по две недели каждый месяц на ремонте.
Выбор линии производства катанки в 2026 году — это выбор стратегии выживания и развития. Ошибиться здесь дорого. Но если подойти к вопросу с умом, учитывая все скрытые факторы, местные особенности и выбирая партнеров с реальным производственным потенциалом, этот бизнес способен приносить стабильный доход даже в турбулентные времена. Удачи в металле!