

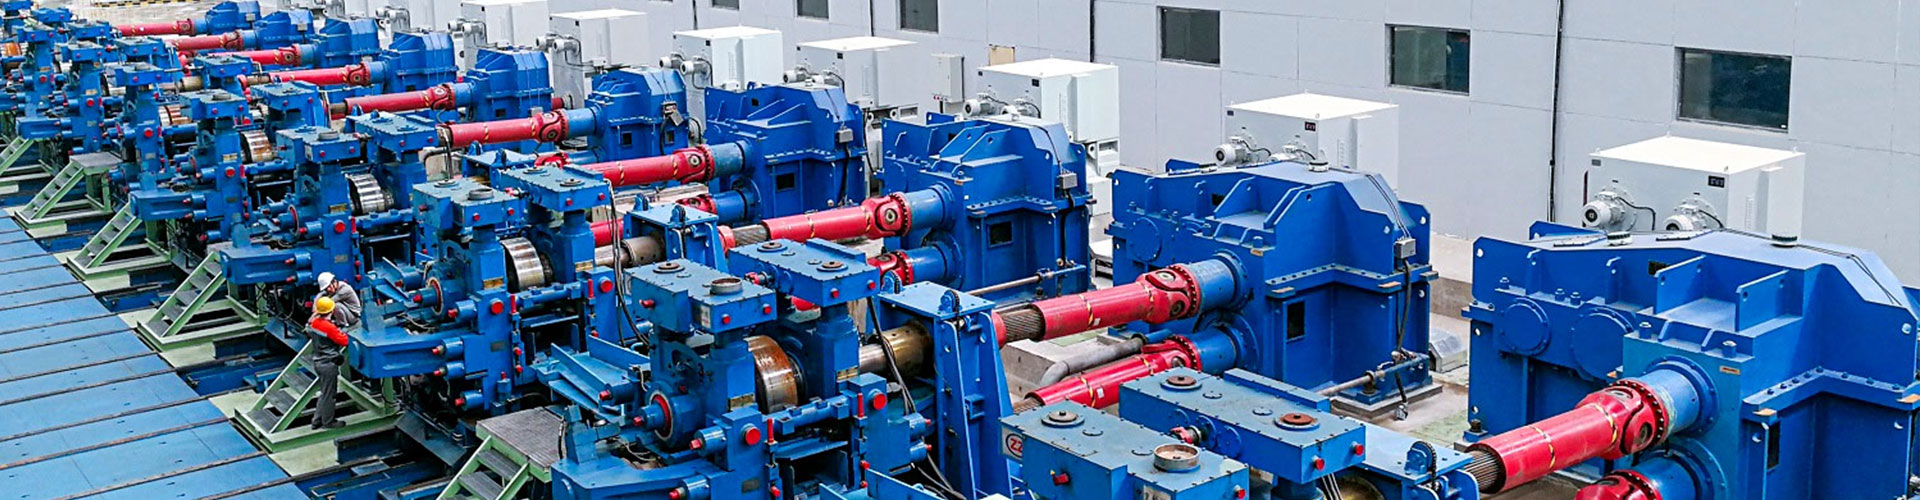
Летучие ножницы для резки на кратные длины: цены 2026 – Завод
2026-09-22
- Почему 2026 год стал переломным для рынка резки металла
- Реальность российского рынка 2026: кто производит?
- Ценовой анализ: сколько реально стоят летучие ножницы в 2026 году
- Технический разбор: на что смотреть в спецификации
- Проблема, о которой не пишут в буклетах: «Эффект хлыста»
- Как выбрать завод-производитель в текущих условиях
- Прогноз развития технологии до 2028 года
- Итоговое резюме: брать или ждать?
Если вы ищете актуальные Летучие ножницы для резки на кратные длины: цены 2026 – Завод, то, скорее всего, устали от бесконечных переговоров с посредниками, которые не понимают разницы между «холодной» и «горячей» резкой. Рынок металлопроката в России переживает тектонические сдвиги. То, что работало в 2023 году, сегодня выглядит как архаизм. Мы говорим не просто о станках. Мы говорим о выживаемости производственной линии в условиях дефицита квалифицированных кадров и логистической изоляции.
Я потратил последние три месяца, объезжая заводы от Челябинска до Ленинградской области, чтобы понять: почему одни предприятия массово заменяют импортные гильотины на отечественные летучие ножницы, а другие продолжают наступать на те же грабли, покупая «серый» Китай через третьи страны. Ответ кроется не в цене оборудования. Ответ — в стоимости простоя.
Почему 2026 год стал переломным для рынка резки металла
Давайте будем честны. Еще пять лет назад термин «летучие ножницы» (flying shears) ассоциировался у большинства российских технологов с чем-то экзотическим, доступным только крупным трубным заводам вроде ТМК или ЧТПЗ. Сегодня ситуация изменилась радикально. Спрос на малые и средние партии профиля, арматуры и трубы вырос на 40%. Клиенты не хотят покупать хлысты по 12 метров. Им нужны куски по 2,5, 3 или 6 метров. И они хотят их быстро.
Традиционные стационарные ножницы здесь проигрывают. Они требуют остановки линии, позиционирования, фиксации. Это время. А время в 2026 году стоит дороже, чем сама сталь.
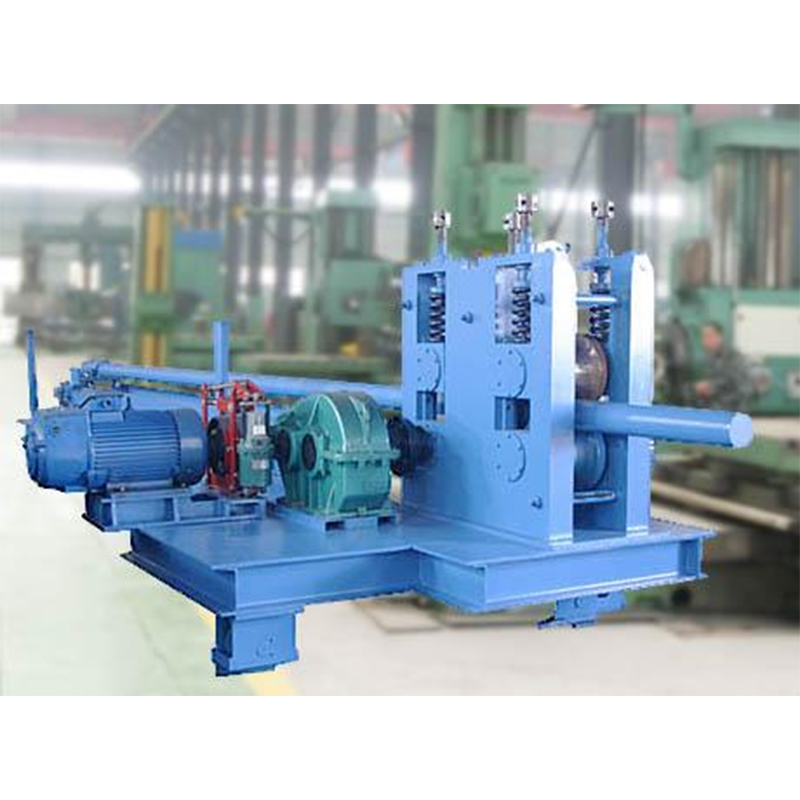
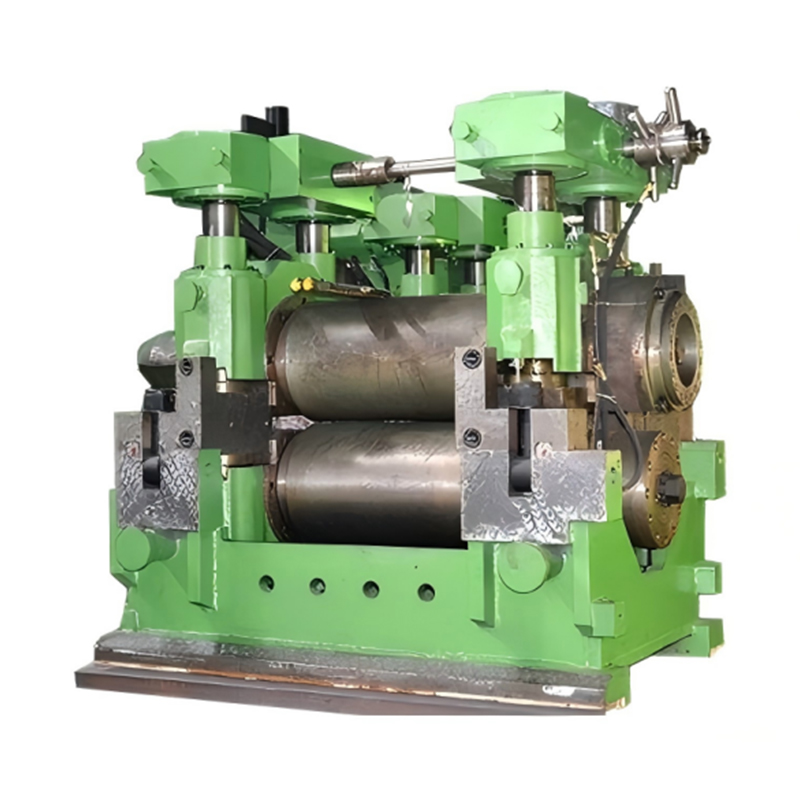
Летучие ножницы для резки на кратные длины позволяют резать материал «на лету», синхронизируя скорость режущего инструмента со скоростью подачи материала. Звучит просто? На бумаге — да. В цеху, где температура падает до -20°C, а напряжение в сети скачет, это превращается в инженерный ад, если оборудование выбрано неправильно.
Главная ошибка при выборе: фокус на цене, а не на кинематике
Большинство закупщиков смотрят на ценник. «Зачем платить 15 миллионов рублей, если есть вариант за 8?». Вот зачем: точность реза. Дешевые модели используют механический привод синхронизации. Дорогие — сервоприводы с ЧПУ. Разница кажется технической, но она определяет, сколько брака вы отправите в переплавку.
Механическая синхронизация чувствительна к износу шестерен и люфтам. Через полгода активной работы точность реза «уплывает» на 3-5 мм. Для строительства это может быть критично. Для производства каркасных домов — фатально. Сервоприводы лишены этого недостатка, но требуют квалифицированного обслуживания и качественного ПО, которое сейчас стало главным узким местом.
Реальность российского рынка 2026: кто производит?
Западные бренды (Ficep, Peddinghaus) официально ушли. Параллельный импорт существует, но он дорог, долог и, главное, лишен гарантийной поддержки. Запчасть может идти три месяца. Три месяца простоя линии — это убытки, превышающие стоимость самого станка.
На арену вышли российские заводы и локализованные производства. Но здесь есть нюанс. Не все, что называется «российским», таковым является. Многие компании просто меняют шильдик на китайском оборудовании. Как отличить?
- Наличие собственного КБ. Спросите чертежи узлов. Если вам показывают общие виды из каталога — бегите. Настоящий завод покажет узел синхронизации, раму, систему смазки.
- Программное обеспечение. Кто пишет алгоритм синхронизации? Если это закрытый «черный ящик» из Китая, вы в заложниках. Если код открыт или разработан местными инженерами (например, в сотрудничестве с техническими вузами), у вас есть шанс на доработку под свои нужды.
- Склад запчастей. Реальный склад в РФ, а не «под заказ из Шэньчжэня».
Среди игроков, которые действительно держат марку в 2026 году, можно выделить несколько ключевых заводов-производителей, предлагающих летучие ножницы для резки на кратные длины. Цены варьируются, но качество сборки выросло. Российские инженеры научились адаптировать гидравлику под наши реалии: более грубые фильтры, морозостойкие уплотнения, усиленные рамы.
Ценовой анализ: сколько реально стоят летучие ножницы в 2026 году
Говорить о фиксированной цене бессмысленно. Стоимость зависит от диаметра/сечения профиля, толщины стенки, скорости линии и степени автоматизации. Однако, чтобы дать вам ориентир, я собрал данные по реальным сделкам конца 2025 – начала 2026 года.
| Класс оборудования | Характеристики | Диапазон цен (руб.) | Для кого подходит |
|---|---|---|---|
| Бюджетный (Китай/Локализация) | Механическая синхронизация, ручной ввод данных, макс. скорость 30 м/мин | 6 500 000 – 9 000 000 | Мелкие цеха, низкие требования к точности (+/- 5 мм) |
| Средний (РФ/СНГ) | Гибридная синхронизация, ЧПУ, автоматический учет длины, скорость до 60 м/мин | 12 000 000 – 18 000 000 | Средний бизнес, производство строительных лесов, профилей |
| Премиум (Высокая локализация) | Полная сервосинхронизация, интеграция в ERP, скорость до 100+ м/мин, высокая точность (+/- 1 мм) | 25 000 000 – 40 000 000+ | Крупные заводы, непрерывные линии, экспортная продукция |
Обратите внимание: цены указаны за базовую комплектацию. Часто в стоимость не включают систему отвода обрезков, пульт управления высшего уровня или дополнительное ПО для оптимизации раскроя. Это классическая схема upsell, на которую попадаются многие.
Скрытые расходы, о которых молчат менеджеры по продажам
Покупка станка — это только верхушка айсберга. Давайте посчитаем, что еще придется оплатить:
Монтаж и шеф-монтаж. Летучие ножницы требуют идеальной геометрии всей линии. Если ваш прокатный стан или подающее устройство «гуляет», ножницы будут резать криво, какой бы дорогой они ни были. Выравнивание линии может стоить от 500 тысяч до 1 миллиона рублей.
Обучение персонала. Оператор, привыкший к рычагу стационарной гильотины, не сможет эффективно работать с ЧПУ летучих ножниц. Нужен программист-оператор. Таких специалистов мало. Заводы предлагают обучение, но часто формальное. Закладывайте бюджет на внутреннее наставничество.
Расходники. Ножи. В летучих ножницах износ ножей неравномерен из-за динамики удара. Качество стали ножей критично. Дешевые аналоги ломаются или тупятся через неделю. Оригинальные ножи от производителя могут стоить до 300-500 тысяч рублей за комплект.
Технический разбор: на что смотреть в спецификации
Когда вы получите коммерческое предложение, не смотрите на красивые рендеры. Откройте вкладку «Технические характеристики» и ищите следующие пункты. Если их нет — задавайте вопросы.
1. Тип привода синхронизации
Это сердце машины. Ищите слова «сервопривод» (servo drive) или «электронный вал». Избегайте чисто механических связей, если ваша линия работает на скоростях выше 20 метров в минуту. Механика не успеет реагировать на микро-изменения скорости проката.
2. Время реза и возврат каретки
Кажется мелочью? Нет. Цикл состоит из: разгона каретки, реза, возврата. Если возврат медленный, вы теряете производительность. Хороший показатель — полный цикл менее 1-2 секунд для малых сечений. Спросите график зависимости скорости линии от длины реза. Производитель обязан его предоставить.
3. Система компенсации зазора
При резке толстостенных труб или уголка важен зазор между ножами. В современных моделях он регулируется автоматически. В старых — вручную маховиками. Автоматика экономит час времени наладчика при каждой смене сортамента.
4. Интеграция с линией
Протоколы обмена данными. Modbus TCP, Profinet? Станок должен «дружить» с вашим основным контроллером линии. Если интерфейс самописный и закрытый, вы никогда не сможете интегрировать его в единую систему диспетчеризации завода.
Проблема, о которой не пишут в буклетах: «Эффект хлыста»
Вот мой личный инсайт, основанный на наблюдениях. Главная проблема летучих ножниц не в самом резе. Проблема в поведении металла после реза. При отрезании на высокой скорости конец трубы или профиля получает импульс. Он может дернуться, удариться о направляющие, поцарапать поверхность или, что хуже, заклинить в приемном лотке.
Дешевые системы игнорируют этот фактор. Они просто режут. Системы премиум-класса оснащены дополнительными прижимными устройствами и ловителями, которые стабилизируют отрезаемый кусок в момент отделения. Если вы работаете с окрашенным профилем или нержавейкой, где царапины недопустимы, этот узел важнее, чем мощность двигателя.
Спросите производителя: «Как решена проблема стабилизации отрезаемого конца?». Если ответ будет невнятным — это красный флаг.
Как выбрать завод-производитель в текущих условиях
Рынок перенасыщен предложениями. Как не ошибиться? Я рекомендую следующий алгоритм действий, который мы используем при аудите поставщиков:
- Запросите референс-лист. Не просто названия компаний, а контакты главных инженеров этих предприятий. Позвоните им. Спросите не «вам нравится станок?», а «как часто он ломается?» и «сколько времени ждут запчасти?». Люди говорят правду, если спрашивать правильно.
- Поездка на тест. Никаких видео с YouTube. Только живой тест на вашем материале. Привезите свою трубу, свой профиль. Запустите линию. Посмотрите на торец реза. Замерьте длину десятка подряд идущих кусков. Разброс должен быть минимальным.
- Аудит сервиса. Попросите показать журнал заявок на обслуживание за последний год. Сколько выездов? Какие причины? Если 80% выездов — это «сбой электроники» или «утечка гидравлики», бегите от этого производителя.
География производства имеет значение
Странно звучит, но в России это важно. Заводы в Центральной части (Москва, Тула, Владимир) имеют лучший доступ к компонентам (электроника, гидравлика), так как логистические хабы здесь. Заводы на Урале (Екатеринбург, Челябинск) сильнее в металлургии и сварке, но могут испытывать задержки с поставками импортных сервомоторов и контроллеров. Выбирайте исходя из того, что для вас важнее: качественная сборка рамы или сложная электроника.
Прогноз развития технологии до 2028 года
Мы стоим на пороге изменений. Уже сейчас появляются системы с машинным зрением, которые сканируют дефекты металла перед резом и корректируют длину реза так, чтобы дефектный участок попал в обрезок. Это экономит до 3-5% материала. В 2026 году это еще дорого и экзотично, но к 2028 станет стандартом для среднего сегмента.
Также тренд на модульность. Вместо монолитного станка производители предлагают модульные блоки: отдельный блок привода, отдельный блок реза, отдельный блок управления. Это позволяет менять компоненты без остановки всей линии на недели.
Итоговое резюме: брать или ждать?
Ждать не стоит. Курс валют нестабилен, логистика усложняется. Если ваше производство теряет деньги на низкой скорости резки или большом количестве брака по длине, инвестиция в летучие ножницы окупится за 12-18 месяцев. Это реалистичный срок для 2026 года.
Но будьте хищником. Не верьте маркетингу. Требуйте тестов. Проверяйте сервис. И помните: Летучие ножницы для резки на кратные длины — это не просто инструмент. Это элемент системы, который либо ускоряет ваши деньги, либо замораживает их в виде простоев.
Выбирайте завод, который готов разделить с вами риски, а не просто продать коробку. В новой реальности партнерство важнее транзакции. Удачи в модернизации.