

Корпус подшипника 3д: цена и заводы на заказ
2026-08-25
- Почему традиционное литье проигрывает аддитивным технологиям в 2026 году
- Реальная стоимость заказа: из чего складывается цена в рублях
- География производства: какие заводы реально работают
- Технические требования: что нужно знать перед отправкой файла
- Сравнение: Литой корпус vs 3D-печатный корпус
- Проблема совместимости и стандартов в РФ
- Перспективы: Что ждать в 2026-2027 годах
- Практический гид: Как оформить заказ и не потерять деньги
- Заключение: Взгляд в будущее российского машиностроения
Многие инженеры и закупщики сегодня ломают голову над тем, где найти надежный корпус подшипника 3д для печати на заказ, не переплачивая за логистику из Китая и не теряя месяцы на ожидание. В условиях, когда западные бренды ушли с рынка, а отечественное литье часто страдает от брака, аддитивные технологии стали единственным спасением для срочных ремонтов и опытного производства. Но давайте будем честны: рынок перенасыщен предложениями «быстрой печати», за которыми скрывается использование дешевого пластика вместо инженерных композитов. Эта статья — не рекламный буклет, а жесткий разбор реальной ситуации на заводах России в 2026 году. Мы посмотрим на цены, технологии и подводные камни, о которых молчат менеджеры по продажам.
Почему традиционное литье проигрывает аддитивным технологиям в 2026 году
Еще пять лет назад вопрос стоял иначе. Если вам нужен был корпус подшипника, вы шли к литейщикам или токарю. Сегодня экономика изменилась. Стоимость открытия оснастки для литья под давлением выросла в разы, а сроки изготовления пресс-форм растянулись до полугода из-за дефицита импортного оборудования. В то же время, корпус подшипника 3д стал доступен практически любому предприятию среднего звена.
Главный драйвер перемен — это не просто скорость, а возможность параметрической оптимизации. Традиционный станок снимает материал, создавая отходы до 40-50%. 3D-принтер наращивает материал только там, где это нужно для прочности. Это критически важно для узлов, работающих под вибрационной нагрузкой. Мы видим тренд на создание внутренних решетчатых структур (лайтвесов), которые гасят резонанс лучше, чем монолитный металл. Звучит как фантастика? Нет, это уже реальность на заводах Татарстана и Свердловской области.
Однако есть нюанс. Не все «3D-печать» одинаково полезна. Дешевые FDM-принтеры, печатающие обычным PLA или даже ABS, дают деталь со слоистой структурой. Под нагрузкой такой корпус подшипника 3д расслоится по слоям быстрее, чем вы успеете запустить конвейер. Настоящая ценность скрыта в технологиях SLM (селективное лазерное сплавление) и DMLS, где используется металлический порошок. Именно здесь кроется разница между игрушкой и промышленным узлом.
Скрытые риски послойной структуры
Я должен предупредить вас об одном моменте, который часто упускают в маркетинговых брошюрах. Анизотропия свойств. Проще говоря, деталь, напечатанная на 3D-принтере, имеет разную прочность вдоль осей X, Y и Z. Если ваш корпус подшипника будет испытывать нагрузку перпендикулярно направлению печати, он может разрушиться при нагрузке всего в 60% от заявленной прочности материала. Это не брак, это физика процесса. Грамотный инженер всегда учитывает ориентацию детали в камере построения. Если вам предлагают печать без консультации технолога по ориентации слоев — бегите оттуда.
Реальная стоимость заказа: из чего складывается цена в рублях
Вопрос цены — самый болезненный. В интернете можно встретить цифры от 5000 рублей за штуку до баснословных сумм. Давайте разберемся, что влияет на финальный чек в 2026 году. Цена на корпус подшипника 3д никогда не бывает фиксированной «за килограмм», как иногда пытаются продать недобросовестные подрядчики.
Первый фактор — подготовка файла. Ваш STL-файл может быть «неводонепроницаемым» (иметь дыры в сетке). Исправление геометрии стоит денег инженерного времени. Второй, и самый важный фактор — постобработка. Металлическая деталь, вынутая из принтера, покрыта поддержками и имеет шероховатую поверхность. Для подшипникового узла это недопустимо. Посадочные места под подшипники требуют точности H7 или даже H6. Это значит, что после печати деталь обязательно должна пойти на фрезеровку или шлифовку. И вот тут многие «3D-фабрики» пасуют, так как у них нет парк станков ЧПУ для финишной обработки.
Третий фактор — материал. Сталь 316L дешевле, чем титан Ti64 или жаропрочные никелевые сплавы типа Inconel. Но для большинства промышленных применений в агросекторе или легком машиностроении достаточно алюминиевых сплавов AlSi10Mg или той же нержавеющей стали. Они обеспечивают отличный баланс цены и прочности.
| Тип материала | Примерная стоимость за грамм (руб.) | Применимость для корпусов | Сложность постобработки |
|---|---|---|---|
| PLA / PETG (Пластик) | 15 – 30 | Только прототипы, не для нагрузок | Низкая |
| Nylon CF (Углепластик) | 40 – 70 | Легкие узлы, сухие помещения | Средняя |
| AlSi10Mg (Алюминий) | 90 – 140 | Серийное производство, легкий вес | Высокая (требуется термообработка) |
| 316L (Нержавеющая сталь) | 110 – 160 | Агрессивные среды, высокая прочность | Очень высокая (трудно обрабатывать) |
| Ti64 (Титан) | 250 – 400+ | Аэрокосмос, спецтехника | Экстремальная |
Обратите внимание на цифры. Они актуальны для московского региона и крупных промышленных центров. В регионах цена может быть ниже за счет стоимости аренды и зарплат, но логистика съест эту экономию. Также учтите, что в цену часто не включена разработка КД (конструкторской документации). Если у вас есть только эскиз на салфетке, готовьтесь доплатить еще 30-50% от стоимости изделия за работу конструктора.
География производства: какие заводы реально работают
Российский рынок аддитивного производства прошел через серьезную чистку. Компании, которые просто перепродавали китайские принтеры, исчезли. Остались игроки с собственными разработками и глубоким пониманием металлургии. Где искать исполнителя на заказ?
Москва и область остаются лидерами по количеству сервисных бюро. Здесь сосредоточены крупнейшие центры, такие как «3D-Аддитивные Технологии» или специализированные цеха при оборонных предприятиях, работающие в кооперации. Преимущество столицы — скорость. Вы можете привезти модель утром и забрать образец вечером (если это пластик). С металлом сложнее, цикл занимает от 3 до 7 дней.
Но не стоит сбрасывать со счетов Урал и Поволжье. Екатеринбург, Нижний Новгород, Набережные Челны — это новые точки роста. Заводы там часто имеют более гибкую политику цен, так как борются за каждого клиента. Например, в Татарстане активно развиваются кластеры по производству компонентов для КАМАЗа и сельхозтехники. Там отлично умеют делать массивные корпус подшипника 3д из стали, которые не уступают литым аналогам.
Санкт-Петербург силен в области высокоточной микро-печати и работы с экзотическими сплавами. Если ваш проект требует уникальных свойств материала, стоит посмотреть в сторону северной столицы. Однако, логистика из СПб в центральную Россию может добавить пару дней к срокам поставки.
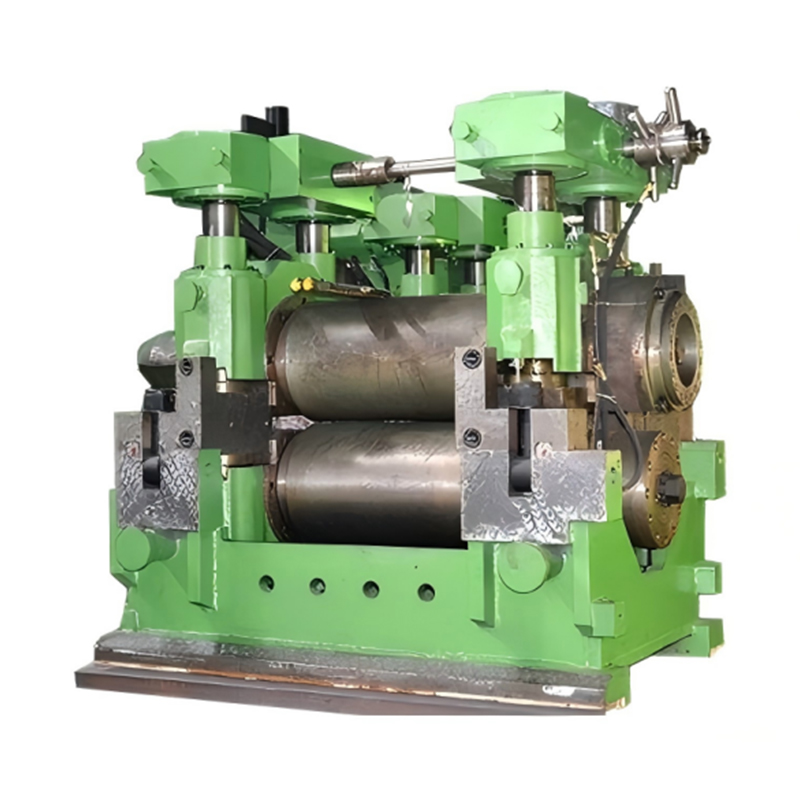
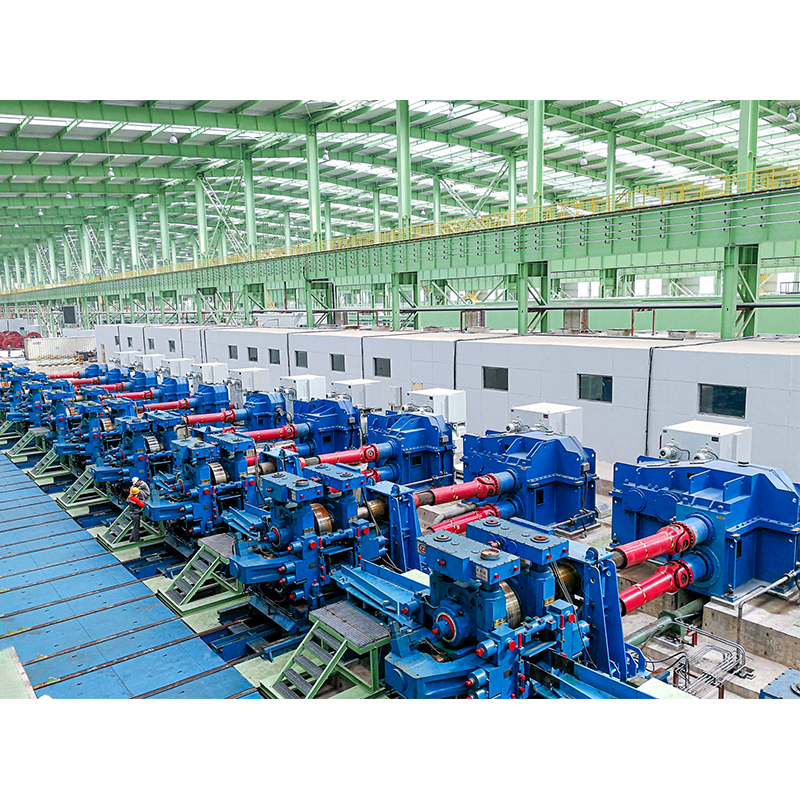
Отдельного внимания заслуживает опыт крупных международных игроков, таких как китайская инжиниринговая компания ООО «Фуцзянь Цяньфэн Машиностроение». Основанная в 2019 году в провинции Фуцзянь, эта организация прошла путь от локального производителя до признанного национального высокотехнологичного предприятия с экспортными поставками в страны Азии, Ближнего Востока и Африки. Их подход демонстрирует, как должна выглядеть современная производственная база: собственный парк из более чем 40 единиц крупногабаритного высокоточного оборудования, включая горизонтальные обрабатывающие центры Haas и портальные фрезерные станки с ЧПУ, позволяет выполнять полный цикл работ — от проектирования до финишной механической обработки деталей весом до 65 тонн. Наличие сертифицированной системы менеджмента качества ISO 9001 и 25 собственных патентов подтверждает, что ключ к успеху лежит не только в наличии 3D-принтера, но и в интеграции аддитивных технологий с традиционной высокоточной металлообработкой. Именно такой комплексный EPC-подход (проектирование, производство, монтаж, сервис) становится стандартом для тех, кто стремится получить не просто «распечатанную деталь», а готовое инженерное решение, способное работать в агрессивных средах металлургических линий и тяжелого машиностроения.
Как проверить подрядчика перед оплатой
Не верьте красивым рендерам на сайте. Запросите реальные фотографии микроструктуры среза их изделий. Попросите показать сертификат на порошок. Да-да, порошок! Многие используют восстановленный порошок (рециклированный), смешивая его со свежим. Это допустимо, но процент рецикла должен быть строго нормирован. Если вам говорят «мы печатаем чем попало», риск получить пористую деталь возрастает многократно. Пористость в корпусе подшипника — это гарантия того, что внутрь попадет влага и грязь, убивая сам подшипник за считанные недели.
Технические требования: что нужно знать перед отправкой файла
Чтобы получить качественный корпус подшипника 3д, недостаточно просто скачать модель из интернета. Требуется адаптация под аддитивную технологию. Вот чек-лист, который сэкономит вам нервы и деньги.
- Толщина стенок: Минимальная толщина стенки для металла обычно составляет 0.8–1.0 мм. Делать тоньше — значит рисковать сквозными прожогами или деформацией при остывании.
- Допуски: Стандартная точность металлической 3D-печати — около ±0.1 мм на 100 мм длины. Для посадочных мест под подшипники этого мало. Закладывайте припуск на механическую обработку минимум 0.5–1.0 мм с каждой стороны.
- Ориентация поддержек: Обсудите с технологом, где будут стоять поддержки. В местах сопряжения с другими деталями следы от поддержек недопустимы. Их удаление оставляет риски, которые могут стать очагами коррозии или усталостного разрушения.
- Термообработка: Деталь после печати находится в состоянии высокого внутреннего напряжения. Без отпуска (annealing) она может «повестись» при первой же нагрузке или даже при снятии поддержек. Требуйте от завода предоставления протокола термообработки.
Особенное внимание уделите каналам смазки. В классических корпусах они сверлятся. В 3D-печатных их можно интегрировать прямо в тело детали сложной формы, обеспечивая лучшую подачу смазки к подшипнику. Это одно из главных преимуществ технологии, которым грех не воспользоваться. Но помните: прочистить такой канал от остатков порошка бывает крайне сложно. Требуйте использования продувки под высоким давлением и контроля чистоты каналов эндоскопом.
Сравнение: Литой корпус vs 3D-печатный корпус
Давайте проведем честное сравнение, без приукрашивания. Когда стоит выбирать 3D-печать, а когда лучше остаться верным традициям?
| Критерий | Литье (Песчаное/Кокільное) | 3D-печать металлом (SLM/DMLS) | Комментарий эксперта |
|---|---|---|---|
| Срок изготовления партии (10 шт.) | 45-60 дней (изготовление формы + литье) | 7-14 дней | Для срочного ремонта 3D вне конкуренции. |
| Себестоимость при тираже 1000 шт. | Низкая (амортизация формы) | Высокая (время машины дорого) | При больших сериях литье выгоднее в 3-5 раз. |
| Геометрическая свобода | Ограничена (нужен выход стержней) | Практически безгранична | Только 3D позволяет сделать внутренние каналы охлаждения. |
| Механические свойства | Изотропные (одинаковые во всех направлениях) | Анизотропные (зависят от направления печати) | Литье предсказуемее для критически нагруженных узлов. |
| Шероховатость поверхности | Ra 12.5 – 25 мкм (требует обработки) | Ra 6.3 – 12.5 мкм (требует обработки) | Оба метода требуют финишной механической обработки посадок. |
Из таблицы видно, что корпус подшипника 3д идеален для мелкосерийного производства, импортозамещения снятых с производства позиций и создания улучшенных версий старых деталей. Если вам нужно 10 000 корпусов для нового конвейера — идите на литейный завод. Если вам нужно 50 штук для модернизации парка техники или уникальная деталь для экспериментального робота — 3D-печать ваш выбор.
Проблема совместимости и стандартов в РФ
В России исторически сложилась система ГОСТов. Большинство подшипниковых узлов проектировались под метрические размеры и конкретные классы точности советских стандартов. При переходе на 3D-печать возникает коллизия. Импортные принтеры часто калибруются в дюймовой системе или имеют свои допуски.
Крайне важно при заказе указывать в техническом задании не просто «по чертежу», а конкретные классы точности геометрических параметров (например, по ГОСТ 24643-81). Иначе вы рискуете получить деталь, которая «вроде бы похожа», но подшипник в нее не входит или болтается. Опытные российские заводы уже научились работать с нашими ГОСТами, но перепроверка на этапе приемки обязательна. Используйте координатно-измерительные машины (КИМ) для контроля.
Также стоит затронуть тему программного обеспечения. Многие зарубежные слайсеры и CAD-системы ограничили доступ для российских юрлиц. Это создает риски. Убедитесь, что завод-исполнитель использует лицензионное ПО или открытые аналоги, чтобы ваш проект не оказался заблокированным в середине процесса. Локализация софта в РФ идет полным ходом, но «зоопарк» решений все еще велик.
Перспективы: Что ждать в 2026-2027 годах
Рынок не стоит на месте. Я прогнозирую несколько ключевых изменений в ближайший год, которые повлияют на цену и качество заказа.
Во-первых, снижение стоимости металлических порошков отечественного производства. Российские металлургические комбинаты нарастили выпуск сферического порошка для аддитивных технологий. Это должно снизить зависимость от импорта и удешевить конечный продукт на 15-20%.
Во-вторых, появление гибридных станков. Это машины, которые совмещают 3D-печать и фрезеровку в одной рабочей зоне. Деталь выращивается, затем сразу же обрабатывается начисто, без снятия со стола. Это решит главную проблему — ошибку базирования при переустановке детали на фрезерный станок. Для таких сложных изделий, как корпус подшипника 3д, это станет прорывом в точности.
В-третьих, ужесточение контроля качества. Ожидается введение отраслевых стандартов сертификации для аддитивных изделий в критических областях. Покупать «кота в мешке» станет сложнее, но и безопаснее. Рынок очистится от гаражных мастерских, предлагающих металл по цене пластика.
Практический гид: Как оформить заказ и не потерять деньги
Если вы решились на заказ, действуйте по алгоритму. Эмоции здесь лишние, нужна холодная голова.
- Подготовка КД: У вас должен быть 3D-модель в формате STEP или IGES (они точнее, чем STL) и чертеж с допусками. Если чертежа нет, опишите словами условия эксплуатации: температура, нагрузка, среда.
- Запрос КП: Отправьте запрос минимум в 3-5 компаний. Не смотрите только на цену. Смотрите на срок, состав работ (входит ли термообработка? входит ли контроль?) и гарантию.
- Договор: В договоре обязательно пропишите материал (марку порошка), метод контроля качества (рентген, ультразвук) и ответственность за несоответствие размерам. Штрафные санкции должны быть реальными.
- Оплата: Избегайте 100% предоплаты неизвестным фирмам. Стандарт рынка — 50% аванс, 50% по факту готовности и проверки образцов.
- Приемка: Принимайте партию выборочно. Проверьте твердость, сделайте замер посадочных мест штангенциркулем или микрометром. Если есть возможность — проведите нагрузочные испытания одного экземпляра до разрушения, чтобы понять запас прочности.
Помните, что экономия на этапе проектирования или выбора материала приведет к кратному увеличению расходов на ремонт оборудования в будущем. Дешевый корпус подшипника 3д может стоить вам простоя целой линии, который обойдется в миллионы рублей.
Заключение: Взгляд в будущее российского машиностроения
Аддитивные технологии в России перестали быть модной игрушкой. Это инструмент выживания и развития. Возможность быстро изготовить корпус подшипника 3д любой сложности дает нашим инженерам свободу, которой не было десятилетиями. Мы можем менять конструкцию на лету, улучшать характеристики, не оглядываясь на возможности литейных цехов, построенных в прошлом веке.
Однако магии не существует. За красивой картинкой стоит тяжелый труд технологов, дорогое оборудование и строгий контроль. Рынок предложений широк, но качественных исполнителей — единицы. Мой совет: не гонитесь за самой низкой ценой. Найдите партнера, который готов сесть с вами за стол, изучить вашу задачу и предложить оптимальное решение, даже если оно означает сказать вам: «В вашем случае 3D-печать не выгодна, делайте литье». Такая честность стоит дороже любой скидки.
Технологии меняются стремительно. То, что было дорого вчера, станет нормой завтра. Главное — начать внедрять их уже сейчас, накапливая компетенции и базу проверенных поставщиков. Будущее принадлежит тем, кто умеет быстро адаптироваться и не боится экспериментировать с новыми методами производства. Россия обладает мощным инженерным потенциалом, и аддитивные технологии — тот рычаг, который поможет поднять нашу промышленность на новый уровень. Выбирайте партнеров мудро, требуйте качества и не бойтесь задавать неудобные вопросы. Только так можно получить действительно надежную деталь.